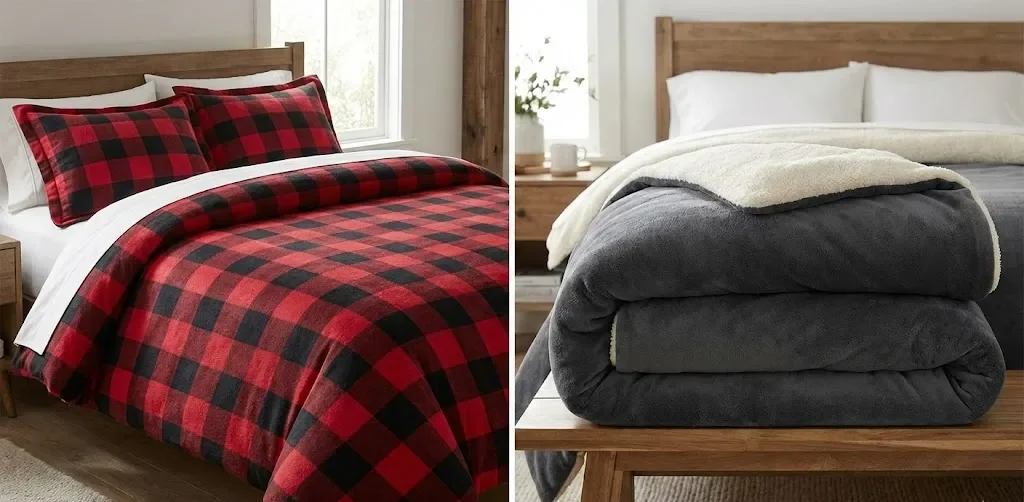
ইয়ার্ন ডাইড বনাম পিস ডাইড — এবং ক্রমবর্ধমানভাবে, গার্মেন্ট ডাইড বা প্রিন্টেড — যেকোনো ওভেন ফ্যাব্রিক প্রোগ্রামের প্রথম সিদ্ধান্তগুলোর একটি, এবং ভুল হলে সবচেয়ে ব্যয়বহুল। রঙ করার পদ্ধতি নির্ধারণ করে কোন ডিজাইন সম্ভব, ফ্যাব্রিকের পিছনের দিক কেমন দেখায়, ধোয়ার পর রঙ কেমন ধরে রাখে, কাটিং টেবিলে কতটা নষ্ট হয় এবং অর্ডারের খরচ কত।.
গার্মেন্ট ফ্যাক্টরিগুলো এই প্রশ্নের মুখোমুখি হয় যখন তারা স্ট্রাইপড শার্ট, চেকড ফ্লানেল বা শ্যামব্রে তৈরি করে। হোম-টেক্সটাইল নির্মাতারা এই প্রশ্নের মুখোমুখি হয় যখন তারা বিছানার চাদর, টেবিলক্লথ ও পর্দার জন্য ওভেন স্ট্রাইপ এবং প্রিন্টেড প্যাটার্নের মধ্যে বেছে নেয়। উভয় ক্ষেত্রেই উত্তর নির্ভর করে ডিজাইন, চূড়ান্ত ব্যবহার এবং প্রতি রঙে ভলিউমের উপর — কোন পদ্ধতি বেশি প্রিমিয়াম শোনায় তার উপর নয়।.
এই পছন্দ আপনার সাপ্লাই চেইনকেও গঠন করে: কোন মিলগুলো ফ্যাব্রিক তৈরি করতে পারে, কতটা ডেভেলপমেন্ট প্রয়োজন এবং পরের মৌসুমে একই রঙ মিলিয়ে একই পণ্য কত সহজে পুনরায় অর্ডার করা যায়।.
এই গাইডে তুলনা করা হয়েছে প্রধান ফ্যাব্রিক ডাইং পদ্ধতিগুলো — ইয়ার্ন ডাইং, পিস ডাইং, গার্মেন্ট ডাইং, সলিউশন ডাইং — এবং দুটি প্রধান প্রিন্টিং রুট, রোটারি স্ক্রিন ও ডিজিটাল। প্রতিটির জন্য ব্যাখ্যা করা হয়েছে পদ্ধতিটি কীভাবে কাজ করে, দেখতে ও অনুভব করতে কেমন লাগে, কালারফাস্টনেস, খরচ, MOQ এবং লিড টাইমে কী প্রভাব ফেলে এবং পারচেজ অর্ডারে এটি কীভাবে স্পেসিফাই করবেন।.
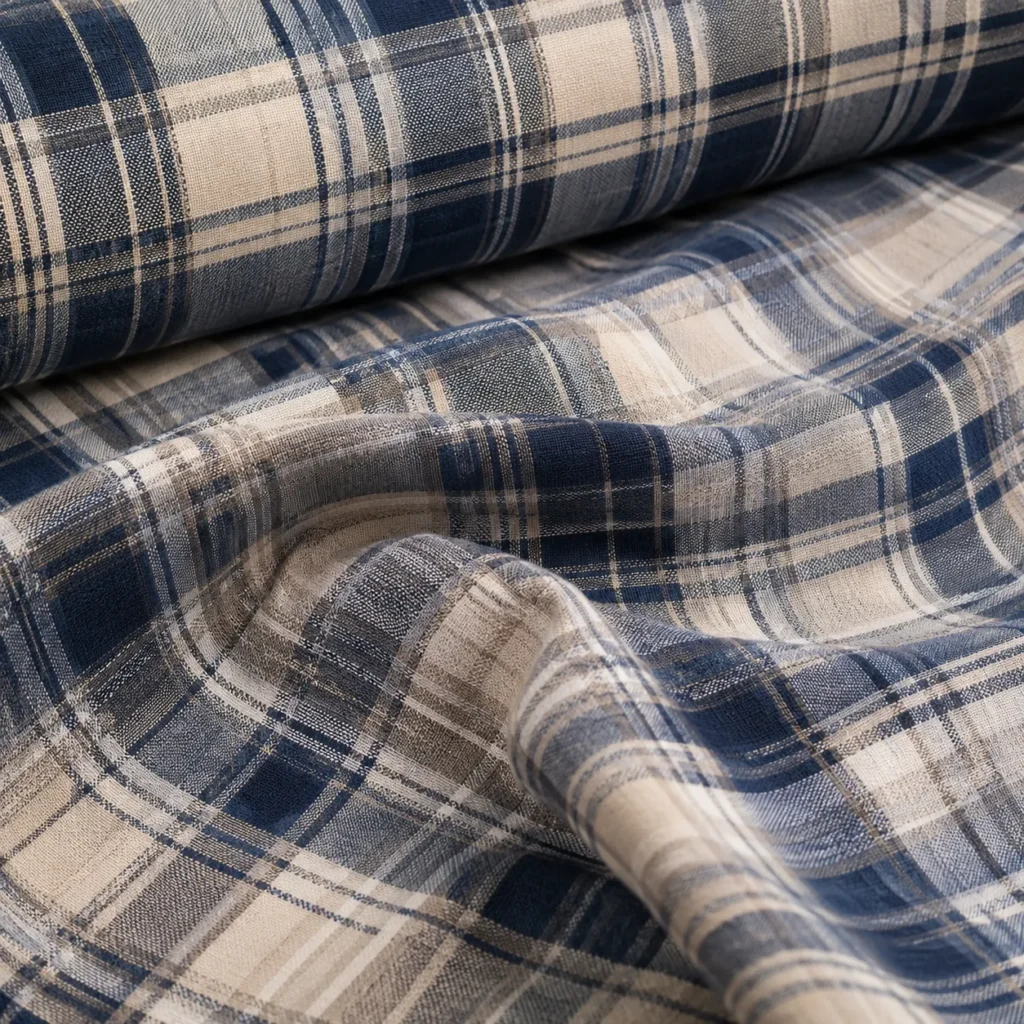
সুতায় রঞ্জিত ফ্যাব্রিক বোনা হয় এমন সুতা থেকে যা আগে রঙ করা হয়েছিল, তাই স্ট্রাইপ, চেক ও প্লেইড বুননের মধ্যেই তৈরি হয় এবং দুই দিকেই একই রকম দেখায়।. টুকরো-রঙ করা ফ্যাব্রিক প্রথমে বোনা হয় এবং পরে রঙ করা হয়, যা সলিড রঙ তৈরির সবচেয়ে দক্ষ পদ্ধতি।. গার্মেন্ট-ডাইড পণ্যগুলো প্রথমে সেলাই করা হয় এবং তৈরি পোশাক হিসেবে রঙ করা হয়।. মুদ্রিত বোনার পর ফ্যাব্রিকের পৃষ্ঠে রোটারি স্ক্রিন বা ডিজিটাল প্রিন্টিংয়ের মাধ্যমে এর প্যাটার্ন প্রয়োগ করা হয়।.
বোনা স্ট্রাইপ, চেক ও শ্যামব্রের জন্য ইয়ার্ন-ডাইড; সলিড রঙের জন্য পিস-ডাইড; মাল্টিকালার ও ফটোগ্রাফিক ডিজাইনের জন্য প্রিন্টেড; তৈরি পোশাকে ওয়াশড, লিভড-ইন লুকের জন্য গার্মেন্ট-ডাইড বেছে নিন।.
ইয়ার্ন ডাইড বনাম পিস ডাইড বনাম প্রিন্টেড: পার্থক্য কী?
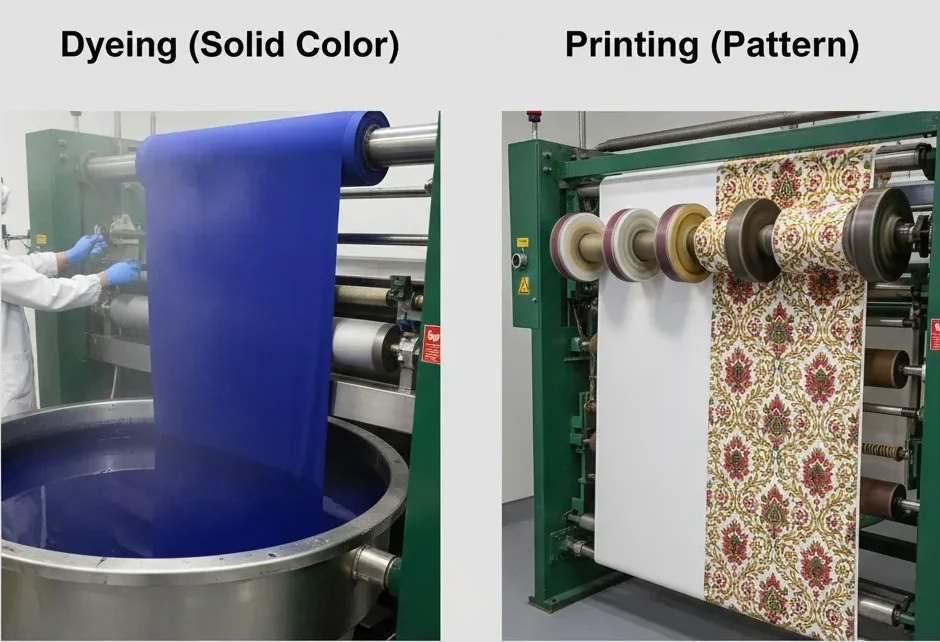
পদ্ধতিগুলোর মধ্যে পার্থক্য হলো কখন টেক্সটাইলে রঙ প্রবেশ করে। ফাইবার, ইয়ার্ন, বোনা ফ্যাব্রিক, তৈরি পোশাক—এগুলোর যেকোনোটিতে রঙ যোগ করা যায়, অথবা ফ্যাব্রিকের পৃষ্ঠে প্রিন্ট করা যায়। রঙ যত পরে যোগ করা হয়, প্রোগ্রাম তত বেশি নমনীয়—এবং রঙ তত বেশি গঠনের ভেতরে নয়, বরং উপরে অবস্থান করে।.
ইয়ার্ন-ডাইড: বোনার আগে রঙ
ইয়ার্নগুলো প্রথমে রঙ করা হয়, তারপর ওয়ার্প ও ওয়েফটে পরিকল্পিত রঙের ক্রমানুসারে সাজানো হয়। প্যাটার্নটি বুনন নিজেই তৈরি করে, তাই ইয়ার্ন-ডাইড চেকের সামনে ও পিছনে একই রকম হয়, এবং রঙ প্রতিটি ইয়ার্নের সম্পূর্ণ পুরুত্ব জুড়ে থাকে।.
পিস-ডাইড: বোনার পরে রঙ
অরঙ করা (গ্রেজ) ফ্যাব্রিক বোনা হয়, প্রস্তুত করা হয় এবং তারপর সম্পূর্ণ একটি “পিস” হিসেবে রঙ করা হয়। ফলাফল সাধারণত একটি একক সলিড রঙ, দীর্ঘ দৈর্ঘ্য জুড়ে অত্যন্ত সমান শেড। সলিড-রঙের ফ্যাব্রিক তৈরির সবচেয়ে প্রচলিত ও সবচেয়ে সাশ্রয়ী পদ্ধতি হলো পিস ডাইং।.
প্রিন্টেড: পৃষ্ঠে রঙ
প্রস্তুত কাপড়ের উপর রোটারি স্ক্রিন বা ডিজিটাল প্রিন্ট হেড দিয়ে একটি প্যাটার্ন প্রয়োগ করা হয়, তারপর তা ফিক্স করা হয়। প্রিন্টিং অসীম মোটিফ, বহু রঙ এবং ফটোগ্রাফিক ছবির সুযোগ দেয়, তবে রঙ মূলত সামনের দিকে থাকে; পিছনের দিক হালকা হয়।.
সংক্ষেপে, ইয়ার্ন ডাইড বনাম পিস ডাইড ফ্যাব্রিক নিয়ে বিতর্ক আসলে ডিজাইন নিয়ে একটি প্রশ্ন: একটি বোনা প্যাটার্নের জন্য ইয়ার্ন ডাইং প্রয়োজন, সলিডের জন্য পিস ডাইং প্রয়োজন, এবং একটি ফ্রি-ফর্ম মোটিফের জন্য প্রিন্টিং প্রয়োজন। নিচের টেবিলে বোনা উৎপাদনে ব্যবহৃত ফ্যাব্রিক ডাইং ও প্রিন্টিংয়ের প্রধান ধরনগুলি সংক্ষেপে দেওয়া হয়েছে।.
| পদ্ধতি | কখন রঙ যোগ করা হয় | এর জন্য সেরা | পিছনের দিক দেখুন |
|---|---|---|---|
| সুতায় রঞ্জিত | বোনার আগে (ইয়ার্ন) | স্ট্রাইপ, চেক, প্লেইড, শ্যামব্রে | সামনের দিকের মতোই |
| টুকরো-রঙ করা | বোনার পরে (ফ্যাব্রিক) | সলিড রঙ | একই রঙ |
| গার্মেন্ট-ডাইড | সেলাইয়ের পরে (গার্মেন্ট) | ওয়াশড, ভিনটেজ সলিড | একই রঙ; সিম ভিন্ন হতে পারে |
| মুদ্রিত | ফ্যাব্রিকের পৃষ্ঠে | মাল্টিকালার এবং ফটোগ্রাফিক ডিজাইন | হালকা বা ফাঁকা |
| সলিউশন-ডাইড | পলিমারে, ফাইবারের আগে | অতি উচ্চ ফাস্টনেস প্রয়োজন এমন সিন্থেটিকস | একই রঙ |
ইয়ার্ন-ডাইড ফ্যাব্রিক কী?
ইয়ার্ন ডাইড ফ্যাব্রিক কী? ইয়ার্ন ডাইড অর্থ হলো বুননের আগেই সুতা রঙ করা হয়েছে।. ইয়ার্ন ডাইড ফ্যাব্রিক — যাকে কখনও কখনও ইয়ার্ন-ডাইড ক্লথ বলা হয় — তাই এর ডিজাইন পৃষ্ঠে নয়, বুননের মধ্যেই থাকে। এ কারণেই শার্টিং স্ট্রাইপ, গিংহাম, প্লেইড ফ্লানেল এবং শ্যামব্রে ঐতিহ্যগতভাবে ইয়ার্ন-ডাইড।.
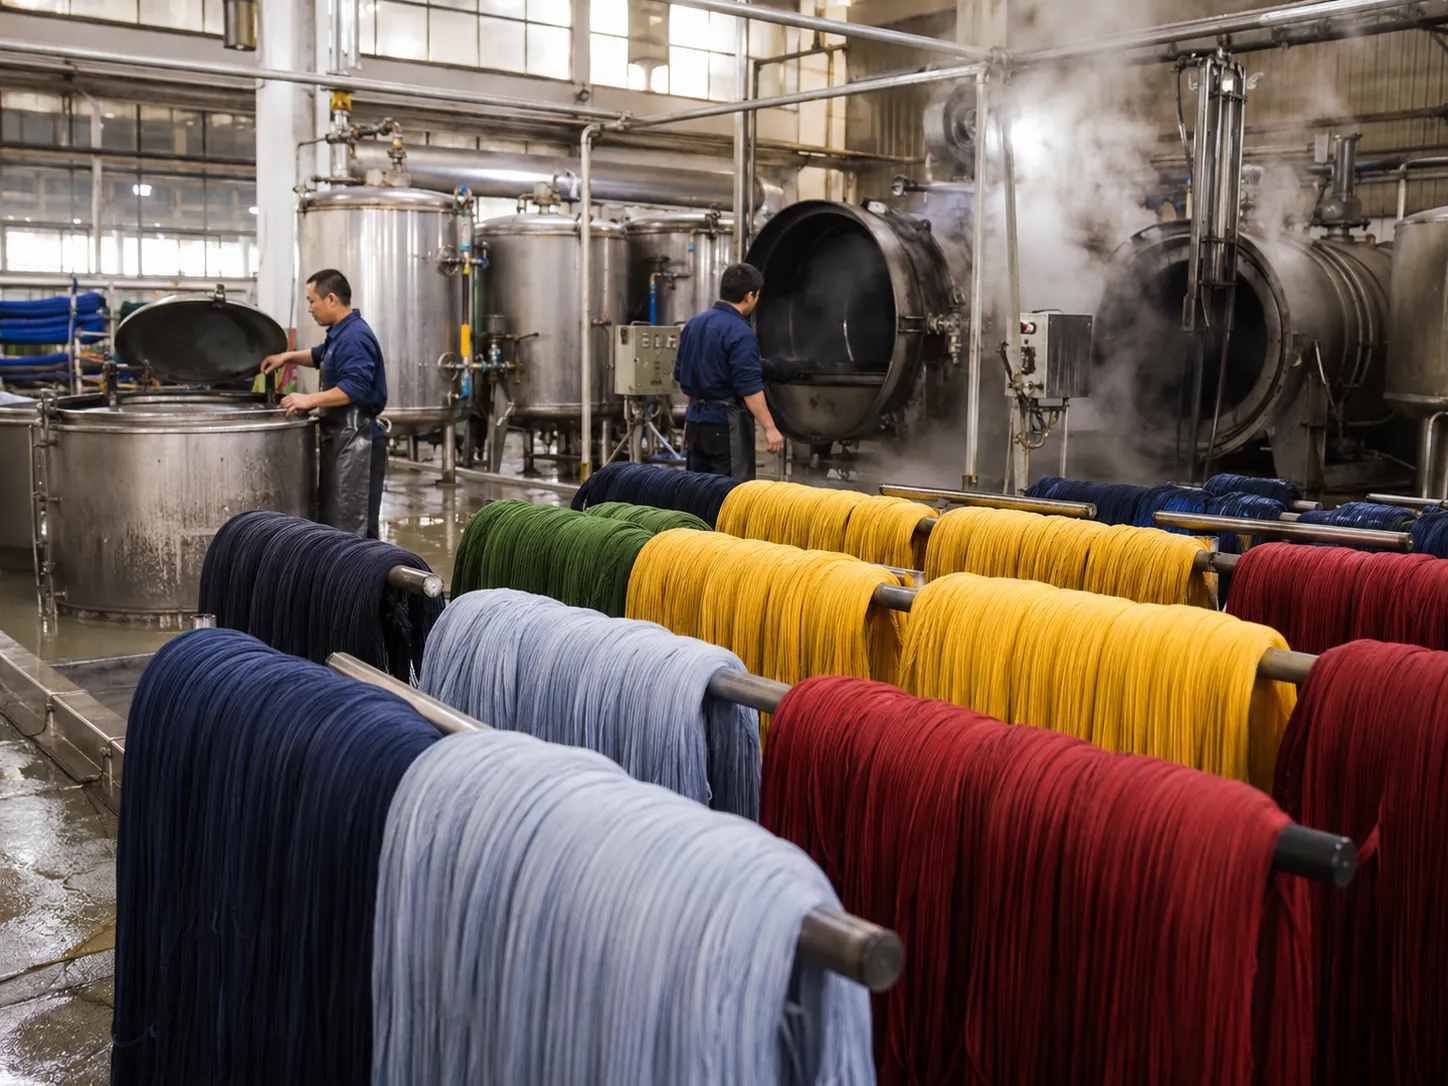
ইয়ার্ন-ডাইড ফ্যাব্রিক কীভাবে তৈরি হয়
- ইয়ার্ন ডাইং: সুতা ছিদ্রযুক্ত কন (প্যাকেজ ডাইং) বা স্কিনে জড়ানো হয় এবং চাপে রঙ করা হয়, সাধারণত কটনের জন্য রিঅ্যাকটিভ বা ভ্যাট ডাই ব্যবহার করে।.
- ওয়ার্পিং ও সাইজিং: রঙ করা সুতাগুলো ডিজাইনের সঠিক রঙের ক্রম অনুযায়ী ওয়ার্প বিমে সাজানো হয়, তারপর বুননের জন্য সাইজ করা হয়।.
- বুনন: ওয়েফট রঙগুলো ডবি বা জ্যাকার্ড লুমে পরিকল্পিত ক্রমে বসানো হয়; বুননের সময়ই প্যাটার্নটি ফুটে ওঠে।.
- সমাপ্তি: ফ্যাব্রিকটি ধোয়া, ফিনিশিং ও ইন্সপেকশন করা হয় — যার মধ্যে স্ট্রাইপ সোজা আছে কি না এবং চেক বর্গাকার আছে কি না তা যাচাইও অন্তর্ভুক্ত।.
স্ট্রাইপ, চেক, প্লেইড ও শ্যামব্রে
ইয়ার্ন ডাইড স্ট্রাইপ সবচেয়ে সহজ গঠন: শুধু ওয়ার্পে রঙিন সুতা। চেক ও গিংহামে রঙিন ওয়েফট যোগ হয়। একটি ইয়ার্ন ডাইড প্লেইড উভয় দিকেই ভিন্ন স্ট্রাইপ প্রস্থসহ কয়েকটি রঙ ব্যবহার করে। শ্যামব্রেতে রঙিন ওয়ার্প ও সাদা ওয়েফট ব্যবহার করে হেদারড, ডেনিমের মতো পৃষ্ঠ তৈরি হয়। সিকার্সাকার, ডবি ও জ্যাকার্ড ডিজাইনও ইয়ার্ন-ডাইড হতে পারে।.
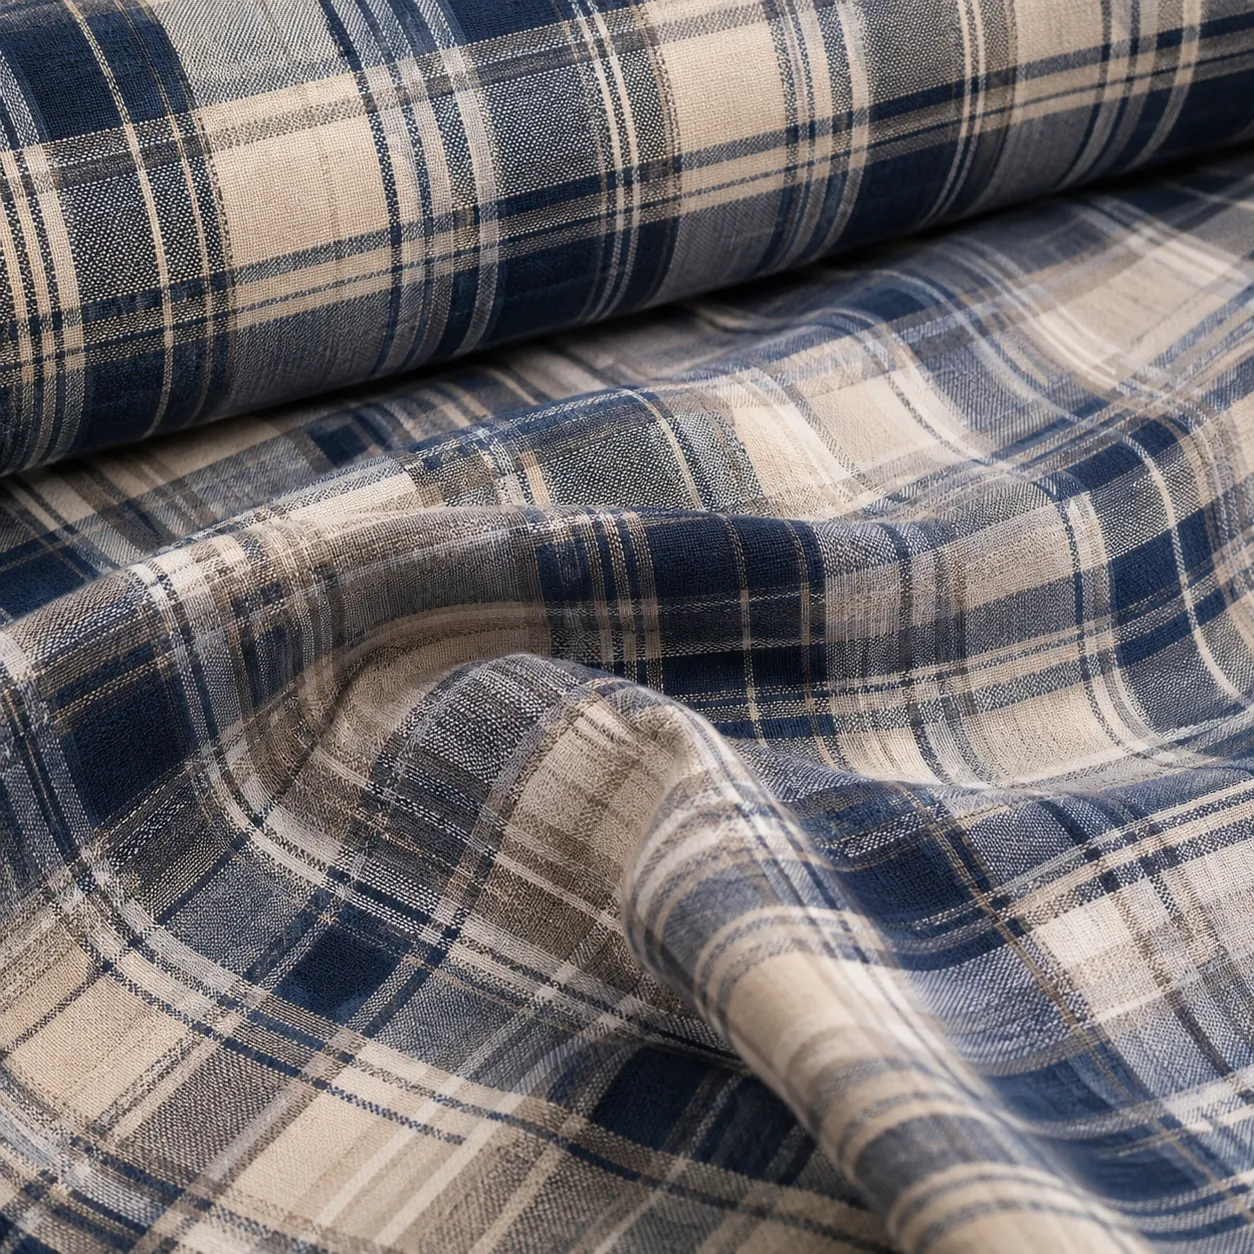
সাধারণ ইয়ার্ন-ডাইড কনস্ট্রাকশন
পোশাক ও হোম টেক্সটাইলের জন্য ব্যবহৃত বেশিরভাগ ইয়ার্ন ডাইড সুতি কাপড় কয়েকটি পরিবারে পড়ে। ডেভেলপমেন্টের সূচনা বিন্দু হিসেবে সাধারণ ওজন দেওয়া হলো:
| নির্মাণ | প্যাটার্নটি যেভাবে তৈরি হয় | সাধারণ জিএসএম | সাধারণ ব্যবহার |
|---|---|---|---|
| ইয়ার্ন-ডাইড স্ট্রাইপ শার্টিং | ওয়ার্পে রঙিন সুতা | 100–140 | শার্ট, ব্লাউজ, পাজামা |
| গিংহাম / চেক | সমান প্রস্থে রঙিন ওয়ার্প ও ওয়েফট | 100–140 | শার্ট, ড্রেস, টেবিলক্লথ |
| প্লেইড ফ্লানেল | মাল্টিকালার ওয়ার্প ও ওয়েফট, তারপর ব্রাশড | ১৫০–২২০ | শার্ট, জ্যাকেট, বেডিং |
| চ্যামব্রে | রঙিন ওয়ার্প, সাদা ওয়েফট | 110–160 | শার্ট, ড্রেস, হালকা জ্যাকেট |
| সিকার্সকার | ভিন্ন ওয়ার্প টেনশন থেকে তৈরি কুঁচকানো ডোরা | 110–150 | গ্রীষ্মকালীন শার্ট, বিছানার চাদর |
| ডবি / জ্যাকার্ড | রঙিন সুতা দিয়ে বোনা নকশা | 120–250 | শার্টিং, টেবিল লিনেন, আপহোলস্টারি |
ইয়ার্ন-ডাইড ফ্যাব্রিক কীভাবে চিনবেন
- পেছনের দিকটি দেখুন: বোনা চেক বা ডোরা দুই দিকেই একই রকম (বা আয়নায় প্রতিফলিত) দেখায়; প্রিন্টেড ফ্যাব্রিকের পেছনটি ফ্যাকাশে বা খালি থাকে।.
- একটি সুতা টেনে দেখুন: ইয়ার্ন-ডাইড ফ্যাব্রিকে প্রতিটি সুতা পুরোটাই রঙিন থাকে; প্রিন্টেড ফ্যাব্রিকে সুতার ভেতরের অংশ প্রায়ই হালকা থাকে।.
- নকশার প্রান্তগুলো পরীক্ষা করুন: বোনা ডোরা সুতার বিন্যাস অনুসরণ করে ঠিকঠাক চলে; প্রিন্টেড রেখা সুতার উপর সামান্য আড়াআড়ি বসতে পারে।.
- সেলভেজ পরীক্ষা করুন: ইয়ার্ন-ডাইড ফ্যাব্রিকে রঙিন ওয়ার্প সুতাগুলো সেলভেজ পর্যন্ত বিস্তৃত দেখা যায়।.
ইয়ার্ন-ডাইড কনস্ট্রাকশন হলো যেখানে ডিজাইন ও ইঞ্জিনিয়ারিং মিলিত হয়। আমাদের ইয়ার্ন-ডাইড ফ্যাব্রিক রেঞ্জে পোশাক ও হোম টেক্সটাইলের জন্য স্ট্রাইপ, চেক, প্লেইড, শ্যামব্রে, সিকার্সকার, ডবি ও জ্যাকার্ড রয়েছে।.
পিস-ডাইড ফ্যাব্রিক কী?
পিস ডাইড ফ্যাব্রিক প্রাকৃতিক অবস্থায় বোনা হয় এবং পরে রঙ করা হয়। পিস ডাইড অর্থ কাপড়ের একটি নির্দিষ্ট দৈর্ঘ্যের বাণিজ্যিক পরিভাষা “পিস” থেকে এসেছে। যেহেতু মিল একই গ্রেজ কনস্ট্রাকশন বুনে পরে অনেক রঙে রঙ করতে পারে, তাই সলিড রঙের জন্য পিস ডাইং দ্রুত, নমনীয় এবং সাশ্রয়ী।.
পিস ডাইং কীভাবে কাজ করে
- প্রস্তুতি: গ্রেজ ফ্যাব্রিক ডিসাইজ, স্কাওয়ার ও ব্লিচ করা হয়; উজ্জ্বলতা ও ভালো ডাই গ্রহণের জন্য কটন প্রায়ই মার্সারাইজ করা হয়।.
- রঞ্জনবিদ্যা: কনস্ট্রাকশন ও ভলিউমের উপর নির্ভর করে ফ্যাব্রিক জেট, জিগার বা কন্টিনিউয়াস প্যাড-স্টিম রেঞ্জে, অথবা কটনের জন্য কোল্ড প্যাড-ব্যাচ পদ্ধতিতে রঙ করা হয়।.
- ফিক্সিং ও ওয়াশিং: কালারফাস্টনেস নিশ্চিত করতে অফিক্সড ডাই ধুয়ে ফেলা হয়।.
- সমাপ্তি: সংকোচন নিয়ন্ত্রণে সফটেনিং, কম্প্যাক্টিং বা স্যানফোরাইজিং, এবং প্রয়োজনীয় ফাংশনাল ফিনিশিং।.
ডাই ক্লাস পদ্ধতির মতোই গুরুত্বপূর্ণ
কটন ও লিনেনের জন্য পিস ডাইং সাধারণত উজ্জ্বল, ওয়াশ-ফাস্ট রঙের জন্য রিঅ্যাকটিভ ডাই বা সর্বোচ্চ ফাস্টনেসের জন্য ভ্যাট ডাই ব্যবহার করে; পলিয়েস্টারের জন্য ডিসপার্স ডাই। ডাইং মেশিনের চেয়ে ডাই ক্লাসই ফাস্টনেস ও দাম বেশি প্রভাবিত করে। আমাদের তুলনা রিঅ্যাকটিভ, ভ্যাট ও পিগমেন্ট ডাই ব্যাখ্যা করে কোনটি কখন ব্যবহার করা হয়।.
পিস ডাইংয়ের সাধারণ সমস্যা ও মিলগুলো যেভাবে প্রতিরোধ করে
- লিস্টিং (সাইড-টু-সেন্টার শেডিং): প্রান্তগুলো মাঝখানের চেয়ে ভিন্নভাবে রঙ নেয়; সমান প্রিপারেশন ও ডাই-বাথ সার্কুলেশন দ্বারা নিয়ন্ত্রিত, এবং সেলভেজ ও সেন্টার তুলনা করে পরীক্ষা করা হয়।.
- এন্ডিং (দৈর্ঘ্য বরাবর শেড পরিবর্তন): কন্টিনিউয়াস রেঞ্জে স্থিতিশীল প্রসেস কন্ডিশন দ্বারা নিয়ন্ত্রিত এবং প্রতিটি রোলের শুরু ও শেষ তুলনা করে পরীক্ষা করা হয়।.
- ক্রিজ ও রোপ মার্ক: জেট মেশিনে ফ্যাব্রিক ফোল্ডিং থেকে; মেশিন লোডিং এবং উপযুক্ত কনস্ট্রাকশন দ্বারা প্রতিরোধ করা হয়।.
- লট-টু-লট ভিন্নতা: একটি নির্দিষ্ট মাত্রা পর্যন্ত অনিবার্য; প্রতিটি ডাই লট শেড-ব্যান্ডিং করে এবং একটি ব্যান্ড থেকে গার্মেন্ট কাটিং করে এটি ব্যবস্থাপনা করা হয়।.
ক্রেতাদের জন্য, পিস ডাইংয়ের ব্যবহারিক সুবিধা হলো গতি। যেহেতু মিল গ্রিজ ফ্যাব্রিক সংরক্ষণ করে অর্ডার অনুযায়ী ডাই করতে পারে, তাই একটি নতুন সলিড রঙের জন্য সাধারণত বাল্ক ডাইং শুরু করার আগে শুধু একটি ল্যাব ডিপ অনুমোদন প্রয়োজন হয়, এবং রিপিট অর্ডার একই বেস কনস্ট্রাকশন থেকে অনুমোদিত স্ট্যান্ডার্ডের সাথে মিলিয়ে দেওয়া যায়। এ কারণে পিস-ডাইড সলিড ফ্যাব্রিক মৌসুমের পর মৌসুম সবচেয়ে সহজে রি-অর্ড করা যায়।.
কোথায় পিস ডাইং সেরা পছন্দ
সলিড-কালার শার্ট, ইউনিফর্ম, ট্রাউজার, শিট, ডুভেট কভার এবং লাইনিং প্রায় সবসময়ই পিস-ডাইড হয়। দ্রুত একটি সলিড শেড প্রয়োজন হলে ফ্লানেল, পপলিন, টুইল এবং ক্যানভাসের জন্যও এটি ব্যবহার করা হয়, কারণ গ্রিজ স্টক অর্ডার অনুযায়ী ডাই করা যায়।.
| সুবিধা | সীমাবদ্ধতা |
|---|---|
| সলিড রঙের জন্য সর্বনিম্ন খরচ | শুধু সলিড রঙ (বা টোন-অন-টোন উইভ) |
| গ্রিজ সংরক্ষণ করে অর্ডার অনুযায়ী ডাই করা যায় | ডাই লটের মধ্যে শেড ভিন্ন হতে পারে |
| দীর্ঘ দৈর্ঘ্যে অত্যন্ত সমান রঙ | গাঢ় শেডে রাবিং ফাস্টনেসের জন্য অতিরিক্ত ওয়াশিং প্রয়োজন হতে পারে |
| ডাই ক্লাস ও ফিনিশের বিস্তৃত выбор | ওভেন স্ট্রাইপ বা চেকের জন্য উপযুক্ত নয় |
গার্মেন্ট-ডাইড ফ্যাব্রিক কী?
গার্মেন্ট ডাইড পণ্যগুলো রঙ না করা ফ্যাব্রিক থেকে সেলাই করা হয় এবং তৈরি পোশাক হিসেবে রঙ করা হয়। এই পদ্ধতিতে নরম, ওয়াশড, সামান্য অনিয়মিত রঙ পাওয়া যায় — যা ক্যাজুয়াল শার্ট, চিনো, সোয়েটশার্ট এবং প্রিমিয়াম বেসিকসের জন্য জনপ্রিয় — এবং ব্র্যান্ডগুলোকে সিজনের শেষ পর্যায়ে রঙ নির্ধারণের সুযোগ দেয়। ক্রেতারা প্রায়ই তুলনা করেন গার্মেন্ট ডাইড বনাম পিস ডাইড যখন তারা সাইজ ও শেডের নিয়ন্ত্রণ না হারিয়ে সেই ওয়াশড চরিত্র চান।.
PFD ফ্যাব্রিক: মিল যা সরবরাহ করে
গার্মেন্ট ডাইংয়ের জন্য মিলগুলো PFD (prepared-for-dyeing) ফ্যাব্রিক সরবরাহ করে: গ্রেজ যা ডিসাইজড, স্কাওয়ার্ড এবং ব্লিচ করা হয়েছে যাতে এটি সমানভাবে রঙ গ্রহণ করে, কিন্তু রঙ করা হয়নি বা এমন ফিনিশ দেওয়া হয়নি যা রঙ আটকে দেবে। গার্মেন্ট ফ্যাক্টরি PFD ফ্যাব্রিক কাটে ও সেলাই করে, এবং পোশাকগুলো রোটারি বা প্যাডল মেশিনে রঙ করা হয়।.
গার্মেন্ট ফ্যাক্টরিগুলোকে যা নিয়ন্ত্রণ করতে হবে
- সংকোচন: ডাই বাথে পোশাক সংকুচিত হয়, তাই প্যাটার্নে এর জন্য জায়গা রাখতে হবে এবং PFD ফ্যাব্রিকের অবশিষ্ট সংকোচন আগে থেকেই জানা থাকতে হবে।.
- সেলাই সুতা: পোশাকের সঙ্গে রঙ করার জন্য 100% কটন সুতা ব্যবহার করুন, অথবা সচেতনভাবে কনট্রাস্টের জন্য বেছে নেওয়া পলিয়েস্টার সুতা ব্যবহার করুন।.
- ট্রিমস ও লেবেল: জিপার, বোতাম এবং লেবেল ডাই বাথ সহ্য করতে হবে।.
- শেড টলারেন্স: গার্মেন্ট ডাইং পিস ডাইংয়ের চেয়ে কম সমান; একটি টলারেন্স ব্যান্ডে সম্মত হন এবং সোয়াচে নয়, রঙ করা পোশাকে শেড অনুমোদন করুন।.
কখন গার্মেন্ট ডাইং বেছে নেবেন
- আপনি পণ্যের চরিত্রের অংশ হিসেবে নরম, ওয়াশড, সামান্য অনিয়মিত রঙ চান।.
- আপনাকে প্রাথমিক বিক্রি দেখার পর রঙ নির্ধারণ করতে হবে।.
- আপনি বৃহত্তর শেড টলারেন্স মেনে নিতে পারেন এবং বাথের ভেতরের সংকোচনের জন্য প্যাটার্ন পরিকল্পনা করতে পারেন।.
- পণ্যটি একটি ক্যাজুয়াল বা প্রিমিয়াম-বেসিক গার্মেন্ট, এমন ইউনিফর্ম নয় যা হুবহু মিলতে হবে।.
পিস-ডাইড ফ্যাব্রিক বেশি সামঞ্জস্যপূর্ণ রঙ ও সাইজ দেয়; গার্মেন্ট ডাইং ওয়াশড লুক এবং রঙের দেরিতে সিদ্ধান্ত নেওয়ার সুযোগ দেয়। অনেক ব্র্যান্ড পিস-ডাইড ফ্যাব্রিকের সাথে গার্মেন্ট ওয়াশ ব্যবহার করে দুটোরই কিছুটা সুবিধা পায়।.
প্রিন্টেড ফ্যাব্রিক কী? রোটারি স্ক্রিন, ডিজিটাল, রিঅ্যাকটিভ ও পিগমেন্ট প্রিন্টিং
প্রিন্টিং প্রস্তুতকৃত ফ্যাব্রিকের নির্বাচিত অংশে রঙ প্রয়োগ করে। দুটি শিল্প পদ্ধতি হলো রোটারি স্ক্রিন প্রিন্টিং এবং ডিজিটাল ইঙ্কজেট প্রিন্টিং, এবং প্রতিটিতে ভিন্ন ইঙ্ক কেমিস্ট্রি ব্যবহার করা যায়। আমরা দুটোই চালাই, তাই কোন মেশিন কী করতে পারে তার ভিত্তিতে নয়, বরং ডিজাইন ও ভলিউম অনুযায়ী পছন্দ করা হয়।.
রোটারি স্ক্রিন প্রিন্টিং
রোটারি স্ক্রিন প্রিন্টিং প্রতি রঙের জন্য একটি খোদাই করা সিলিন্ড্রিক্যাল স্ক্রিন ব্যবহার করা হয়। স্ক্রিনের নিচ দিয়ে ফ্যাব্রিক অবিরামভাবে চলতে থাকে, তাই স্ক্রিন তৈরি হয়ে গেলে এই পদ্ধতি দ্রুত এবং প্রতি মিটারে অত্যন্ত সাশ্রয়ী। প্রতিটি অতিরিক্ত রঙের জন্য আরেকটি স্ক্রিন প্রয়োজন, এবং প্যাটার্ন রিপিট স্ক্রিনের পরিধি দ্বারা নির্ধারিত হয়। রোটারি প্রিন্টিং সীমিত সংখ্যক রঙ ও প্রতি ডিজাইনে বড় ভলিউমের প্রমাণিত ডিজাইনের জন্য উপযুক্ত।.
ডিজিটাল টেক্সটাইল প্রিন্টিং
ডিজিটাল টেক্সটাইল প্রিন্টিং — ইঙ্কজেট হেড দিয়ে ফ্যাব্রিকে ডিজিটাল প্রিন্টিং — কোনো স্ক্রিন প্রয়োজন হয় না। যেকোনো সংখ্যক রঙ, গ্রেডিয়েন্ট ও ফটোগ্রাফিক ছবি প্রিন্ট করা যায়, রিপিট যেকোনো আকারের হতে পারে, এবং ডিজাইন পরিবর্তনে সেটআপ খরচ শূন্য। বড় ভলিউমে প্রতি মিটারের খরচ রোটারির চেয়ে বেশি, তাই ডিজিটাল একাধিক ডিজাইন, অনেক কালারওয়ে ও ফটোগ্রাফিক আর্টওয়ার্কের জন্য উপযুক্ত।.
রিঅ্যাকটিভ প্রিন্টিং বনাম পিগমেন্ট প্রিন্টিং
মেশিনের মতোই গুরুত্বপূর্ণ ইঙ্ক কেমিস্ট্রি।. রিঅ্যাকটিভ প্রিন্টিং সেলুলোজ ফাইবারের সাথে রঙের রাসায়নিক বন্ধন তৈরি করে; কাপড় আগে প্রিট্রিট করা হয়, তারপর প্রিন্ট, স্টিম ও ওয়াশ করা হয়, ফলে নরম হ্যান্ড ও ভালো ওয়াশ ফাস্টনেস পাওয়া যায়।. পিগমেন্ট প্রিন্টিং বাইন্ডার দিয়ে পৃষ্ঠে ধরে রাখা রঙিন পিগমেন্ট ব্যবহার করে; এতে স্টিমিং বা ওয়াশিং-অফ লাগে না, দ্রুততর এবং অনেক ফাইবারের জন্য উপযুক্ত, তবে হ্যান্ড কিছুটা শক্ত হয় এবং গাঢ় রঙে রাবিং ফাস্টনেস কম হয়। পলিয়েস্টার ডিসপার্স ডাই দিয়ে প্রিন্ট করা হয়, সাবলিমেশনসহ।.
বাল্কের আগে যে প্রিন্ট ডিফেক্টগুলো পরীক্ষা করবেন
বেস প্রিন্টেড সুতি কাপড়, লিনেন বা পলিয়েস্টার যেটিই হোক, প্রিন্ট ইন্সপেকশনে একই ডিফেক্টগুলো আসে:
- মিসরেজিস্ট্রেশন: রঙগুলো একে অপরের সাথে মিলছে না (রোটারি); সূক্ষ্ম আউটলাইন ও ফিট পরীক্ষা করুন।.
- রিপিট জয়েন: রিপিট যেখানে নিজের সাথে মিলছে সেখানে দৃশ্যমান রেখা বা স্থানচ্যুতি।.
- দুর্বল পেনিট্রেশন: ভারী বা টেক্সচারযুক্ত কাপড়ে প্রিন্টের ভেতর দিয়ে সাদা দেখা যাওয়া।.
- ব্লিডিং বা হ্যালোয়িং: মোটিফের বাইরে রঙ ছড়িয়ে পড়া, প্রায়ই দুর্বল ফিক্সেশন বা ওয়াশিং থেকে।.
- শেড ড্রিফট: দীর্ঘ রানে অনুমোদিত স্ট্রাইক-অফ থেকে প্রিন্টের রং সরে যাওয়া।.
| প্রিন্টিং রুট | সেটআপ | রং / ডিটেইল | প্রতি মিটার খরচ | এর জন্য সেরা |
|---|---|---|---|---|
| রোটারি স্ক্রিন | প্রতি রঙে স্ক্রিন | সীমিত রং; স্পষ্ট ফ্ল্যাট রং | বাল্কে সর্বনিম্ন | প্রমাণিত ডিজাইনের দীর্ঘ রান |
| ডিজিটাল (রিঅ্যাকটিভ) | স্ক্রিন নেই | আনলিমিটেড রং, ফটোগ্রাফিক | উচ্চতর | অনেক ডিজাইন, কটন/লিনেন, সফট হ্যান্ড |
| ডিজিটাল (পিগমেন্ট) | স্ক্রিন নেই | আনলিমিটেড রং | মাঝারি | দ্রুত টার্নঅ্যারাউন্ড, মিক্সড ফাইবার |
| ডিসপার্স / সাবলিমেশন | স্ক্রিন বা ডিজিটাল | উজ্জ্বল রং | পরিবর্তিত হয় | পলিয়েস্টার ফ্যাব্রিক |
দেখতে ও হাতে লাগার অনুভূতির তুলনা
পদ্ধতিটি তৈরি ফ্যাব্রিকেই বোঝা যায়, লেবেল পড়ার আগেই।.
| বৈশিষ্ট্য | সুতায় রঞ্জিত | টুকরো-রঙ করা | গার্মেন্ট-ডাইড | মুদ্রিত |
|---|---|---|---|---|
| প্যাটার্ন | বোনা স্ট্রাইপ, চেক | নেই (সলিড) | নেই (সলিড) | যেকোনো মোটিফ |
| ফ্যাব্রিকের পিছন দিক | সামনের দিকের মতোই | একই রঙ | একই রঙ | হালকা বা ফাঁকা |
| রঙের গভীরতা | গাঢ়, সুতার ভেতর পর্যন্ত | সমান, পূর্ণ | নরম, ওয়াশ করা | কালি ও কভারেজের উপর নির্ভর করে |
| হাতের অনুভূতি | প্রায়ই বেশি পূর্ণ, বেশি বডি | ফিনিশের উপর নির্ভর করে | নরম, ব্রোকেন-ইন | রিঅ্যাকটিভ: নরম; পিগমেন্ট: আরও দৃঢ় |
| প্যাটার্নের প্রান্ত | সুতার দিক অনুসরণ করুন | — | — | বুননের চেয়ে বেশি ধারালো বা সূক্ষ্ম হতে পারে |
ইয়ার্ন-ডাইড ফ্যাব্রিক সাধারণত কিছুটা বেশি ভরাট অনুভূত হয়, কারণ প্রতিটি সুতা সম্পূর্ণ রঙিন থাকে এবং ফ্যাব্রিকটি সম্পূর্ণভাবে ফিনিশ করা হয়। প্রিন্টেড ফ্যাব্রিক বুননের মাধ্যমে সম্ভব নয় এমন সূক্ষ্মতা অর্জন করতে পারে, যেমন সূক্ষ্ম ফ্লোরাল বা ফটোগ্রাফিক ছবি, তবে পিগমেন্ট প্রিন্টের বড় অংশ হাতকে শক্ত করে তুলতে পারে। গার্মেন্ট-ডাইড পণ্যগুলো তাদের নরম, ব্যবহৃত চরিত্রের জন্য প্রশংসিত।.
ফিনিশিং কীভাবে ফলাফল পরিবর্তন করে
ফিনিশিং পদ্ধতিগুলোর মধ্যে পার্থক্য কমাতে বা বাড়াতে পারে। মার্সারাইজিং তুলাকে বেশি দীপ্তি এবং গভীর রঙ দেয়, তা সেটি ইয়ার্ন-ডাইড হোক বা পিস-ডাইড। ব্রাশিং প্রিন্টকে নরম করে এবং ন্যাপ ওঠার সাথে সাথে সেগুলোকে সামান্য হালকা করতে পারে, অন্যদিকে ইয়ার্ন-ডাইড ফ্লানেল ন্যাপ জুড়ে তার রঙ ধরে রাখে। এনজাইম এবং গার্মেন্ট ওয়াশ সব পদ্ধতিকে নরম করে এবং ব্যবহৃত চেহারা দেয়, তবে সেগুলো রঙের গভীরতাও সামান্য কমায়; যদি ওয়াশড ফিনিশ পরিকল্পনা করা হয়, তাহলে ওয়াশের পরে রঙ অনুমোদন করুন, আগে নয়। রেজিন এবং ইজি-কেয়ার ফিনিশ শেড সামান্য পরিবর্তন করতে পারে এবং ল্যাব-ডিপ অনুমোদনে সেগুলো অন্তর্ভুক্ত করা উচিত।.
কালারফাস্টনেস এবং শেডের সামঞ্জস্য
প্রতিটি পদ্ধতি ধোয়া এবং ঘর্ষণে ভিন্নভাবে আচরণ করে, তাই কালারফাস্টনেস আপনার বেছে নেওয়া পদ্ধতির জন্য নির্দিষ্ট করা উচিত, অন্য কোনো প্রোগ্রাম থেকে কপি করা নয়।.
প্রতিটি পদ্ধতি কীভাবে পারফর্ম করে
- ইয়ার্ন-ডাইড: রিঅ্যাকটিভ বা ভ্যাট ডাই দিয়ে, সাধারণত খুব ভালো ওয়াশ ফাস্টনেস; গাঢ় স্ট্রাইপ থেকে সাদা গ্রাউন্ডে রক্তক্ষরণের জন্য পরীক্ষা করুন।.
- পিস-ডাইড: রিঅ্যাকটিভ ও ভ্যাট ডাই ভালো ওয়াশ ফাস্টনেস দেয়; গাঢ় শেডে ভেজা রাবিংয়ের জন্য ভালোভাবে ওয়াশিং-অফ করা প্রয়োজন।.
- গার্মেন্ট-ডাইড: ফাস্টনেস নির্ভর করে ব্যবহৃত ডাই ও গার্মেন্ট ওয়াশের উপর; ব্যাচের মধ্যে শেড বেশি পরিবর্তিত হয়।.
- প্রিন্টেড: রিঅ্যাকটিভ প্রিন্ট ভালোভাবে ওয়াশ হয়; পিগমেন্ট প্রিন্টে গাঢ় রঙে ভেজা রাবিং কম হতে পারে; ওয়াশিংয়ের পর প্রিন্টের টেকসইতা পরীক্ষা করুন।.
বাল্ক অনুমোদনের আগে কীভাবে পরীক্ষা করবেন
- অনুমোদিত ল্যাব ডিপ, স্ট্রাইক-অফ বা ইয়ার্ন-ডাইড নমুনা পরীক্ষা করুন, শুধু বাল্ক নয়।.
- প্রথমে গাঢ় ও উজ্জ্বল রঙে লন্ড্রিং ফাস্টনেস চালান, এবং ইয়ার্ন-ডাইড চেকে সাদা গ্রাউন্ডের স্টেইনিং পরীক্ষা করুন।.
- শুকনো ও ভেজা রাবিং চালান, বিশেষ করে গাঢ় পিস-ডাইড শেড ও পিগমেন্ট প্রিন্টে।.
- একটি ফুল-প্রস্থ টুকরা ধুয়ে শেড পরিবর্তন, প্রিন্টের টেকসইতা ও ডাইমেনশনাল পরিবর্তন পরীক্ষা করুন।.
- লট নম্বরসহ ফলাফল রেকর্ড করুন এবং পরীক্ষিত রেফারেন্স সংরক্ষণ করুন।.
লটের মধ্যে শেডের সামঞ্জস্য
ইয়ার্ন-ডাইড প্রোগ্রামে সুতার পর্যায়েই শেড নিয়ন্ত্রণ করা হয়, তাই এক ডাই লট সুতা দিয়েই পুরো অর্ডার করা যায়। পিস-ডাইড ফ্যাব্রিক প্রতিটি ডাই লট অনুযায়ী শেড-ব্যান্ড করা হয়। প্রিন্টেড ফ্যাব্রিক অবশ্যই স্ট্রাইক-অফের সঙ্গে মিলতে হবে। যে পদ্ধতিই হোক, D65 এবং স্টোর লাইটের নিচে রঙ অনুমোদন করুন, শেড ব্যান্ড নির্ধারণ করুন এবং রেফারেন্স সোয়াচ সংরক্ষণ করুন। কোন কোন টেস্ট ও গ্রেড চাইবেন, তার তালিকা রয়েছে আমাদের রঙ টেকসইতার পরীক্ষার মানদণ্ড গাইডে।.
খরচ, MOQ এবং লিড টাইম তুলনা
খরচ নির্ভর করে জটিলতার ওপর। ইয়ার্ন ডাইং-এ প্রতিটি সুতা রঙিন হয়, প্রতিটি ডিজাইনের জন্য পরিকল্পিত ওয়ার্প লাগে এবং চেঞ্জওভারে বেশি অপচয় হয়, তাই সাধারণত প্রতি মিটারে খরচ সবচেয়ে বেশি। সলিড রঙের জন্য পিস ডাইং সাধারণত সবচেয়ে সস্তা। প্রিন্টিং মাঝামাঝি অবস্থানে, রুট ও ভলিউমের ওপর নির্ভর করে।.
| পদ্ধতি | প্রতি মিটারে আপেক্ষিক খরচ | খরচ বাড়ার কারণ | বাল্কের আগে ডেভেলপমেন্ট ধাপ |
|---|---|---|---|
| টুকরো-রঙ করা | সলিডের জন্য সর্বনিম্ন | ডাই ক্লাস, শেড ডেপথ, ফিনিশ | ল্যাব ডিপ অনুমোদন |
| সুতায় রঞ্জিত | সর্বোচ্চ | রঙের সংখ্যা, ওয়ার্প পরিবর্তন, ইয়ার্ন কাউন্ট | ইয়ার্ন ল্যাব ডিপ + ডেস্ক লুম বা স্ট্রাইক-অফ স্যাম্পল |
| রোটারি প্রিন্ট | ভলিউমে কম | প্রতি রঙে স্ক্রিন, কভারেজ | ধর্মঘট অনুমোদন |
| ডিজিটাল প্রিন্ট | মাঝারি থেকে উচ্চ | ইঙ্ক, কভারেজ, ফ্যাব্রিক প্রিট্রিটমেন্ট | ধর্মঘট অনুমোদন |
| গার্মেন্ট-ডাইড | পরিবর্তনশীল (গার্মেন্ট পর্যায়ে ডাইং করা হয়) | পোশাক ডাইং এবং ওয়াশ | ডাইড পোশাক অনুমোদন |
MOQ এবং লিড টাইম
আমাদের মিলে, MOQ প্রতি অর্ডারে 500 মিটার এবং বাল্ক লিড টাইম নমুনা অনুমোদনের পর 20–35 দিন, যা ইয়ার্ন-ডাইড, পিস-ডাইড এবং প্রিন্টেড ফ্যাব্রিকের জন্য সমানভাবে প্রযোজ্য। পদ্ধতিগুলোর মধ্যে পার্থক্য হলো বাল্কের আগের ডেভেলপমেন্ট: পিস-ডাইড শেডের জন্য ল্যাব ডিপ, ইয়ার্ন-ডাইড ডিজাইনের জন্য ইয়ার্ন ল্যাব ডিপ ও একটি নমুনা, এবং প্রিন্টেড ডিজাইনের জন্য একটি স্ট্রাইক-অফ। বাল্কের ঘড়ি শুরু হওয়ার আগে আপনার ক্যালেন্ডারে সেই ডেভেলপমেন্ট সময়কে অন্তর্ভুক্ত করুন।.
প্রতি ডিজাইনে ভলিউম কীভাবে সেরা পদ্ধতি পরিবর্তন করে
প্রতিটি রুটের অর্থনীতি নির্ভর করে আপনার প্রতিটি ডিজাইন বা কালারওয়ের কত মিটার প্রয়োজন তার উপর:
| পরিস্থিতি | সাধারণত সবচেয়ে সাশ্রয়ী |
|---|---|
| একটি সলিড রঙ, বড় ভলিউম | টুকরো-রঙ করা |
| একটি বেস থেকে কয়েকটি সলিড রঙ | একই গ্রেইজ থেকে পিস-ডাইড |
| একটি ওভেন স্ট্রাইপ বা চেক, প্রতি সিজনে পুনরাবৃত্ত | সুতায় রঞ্জিত |
| অনেক প্রিন্টেড ডিজাইন, প্রতিটিতে পরিমিত মিটার | ডিজিটাল প্রিন্ট |
| কয়েকটি প্রিন্টেড ডিজাইন, প্রতিটিতে বড় মিটার | রোটারি স্ক্রিন প্রিন্ট |
| ফটোগ্রাফিক বা গ্রেডিয়েন্ট আর্টওয়ার্ক | ডিজিটাল প্রিন্ট |
কীভাবে খরচ নিয়ন্ত্রণে রাখবেন
- যেখানে ওভেন প্যাটার্ন অপরিহার্য নয় সেখানে পিস-ডাইড সলিড ব্যবহার করুন।.
- ইয়ার্ন-ডাইড ডিজাইনে রঙের সংখ্যা কমান; প্রতিটি রঙ ইয়ার্ন ডাইং এবং ওয়ার্পিং জটিলতা বাড়ায়।.
- প্রিন্টিংয়ের জন্য, কয়েকটি ডিজাইনের দীর্ঘ রানের জন্য রোটারি এবং অনেক ডিজাইন বা ফটোগ্রাফিক আর্টের জন্য ডিজিটাল ব্যবহার করুন।.
- গজ ও গ্রেজ কার্যকরভাবে পরিকল্পনা করতে পারে সেজন্য প্রস্থ নির্ধারণ ও GSM আগেই ঠিক করুন।.
প্যাটার্ন ম্যাচিং ও কাটিং অপচয়
সিম বরাবর মিলিয়ে যেতে হয় এমন প্যাটার্নে বেশি কাপড় লাগে। প্লেইড ও চেক — সেটা yarn-dyed হোক বা প্রিন্টেড — এর জন্য engineered marker দরকার, যাতে ফ্রন্ট, পকেট ও প্লাকেট মিলে যায়। এর মানে হলো সলিড ফ্যাব্রিকের মতো এত কাছাকাছি নেস্ট করা যায় না।.
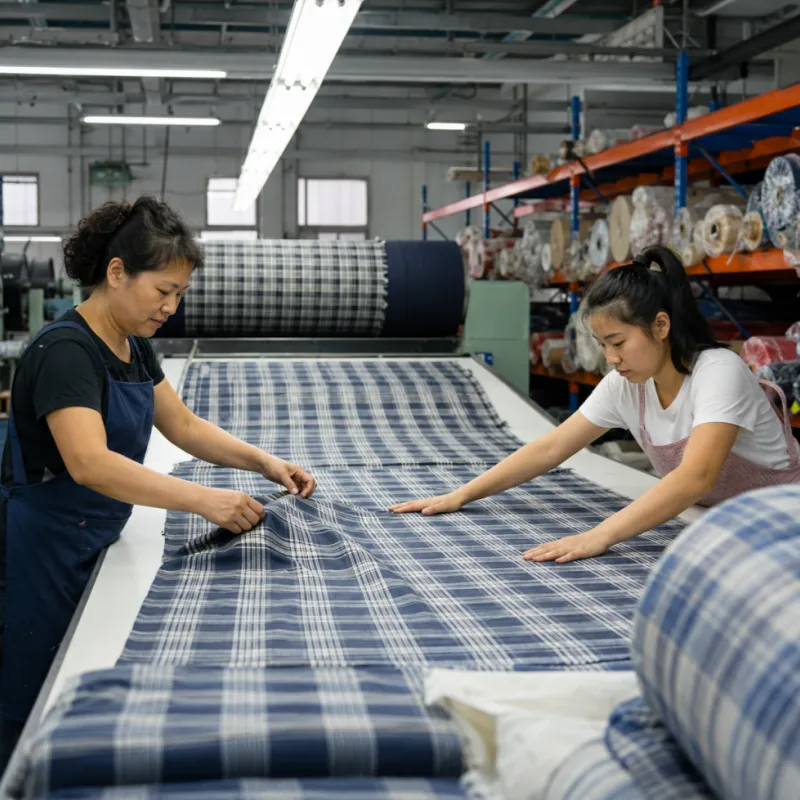
- অ্যালাউয়েন্স: সাধারণ নিয়ম হিসেবে, স্ট্যান্ডার্ড চেকের জন্য প্রায় 10–15% অতিরিক্ত কনজাম্পশন ধরুন এবং বড় রিপিটের জন্য আরও বেশি।.
- স্ট্রেইটনেস: চেকড ফ্যাব্রিকে skew বা bow থাকলে ম্যাচিং অসম্ভব হয়ে পড়ে; skew ও bow-এর লিমিট নির্দিষ্ট করে দিন।.
- রিপিট সাইজ: বড় রিপিটে বেশি কাপড় নষ্ট হয়; marker making-এর আগে রিপিটের মাপ নিশ্চিত করুন।.
কাটিং ফ্লোরে ম্যাচিং কীভাবে নিয়ন্ত্রণ করবেন
- কাটার আগে প্রতিটি রোলে skew ও bow মাপুন এবং লিমিটের বাইরের রোলগুলো আলাদা করে রাখুন।.
- স্প্রেডিংয়ের আগে ফ্যাব্রিক রিল্যাক্স করুন, যাতে কাটার পর চেক সরে না যায়।.
- পিন বা ম্যাচিং টেবিল দিয়ে প্লাই স্প্রেড করুন, যাতে লে-এর মধ্য দিয়ে চেকগুলো অ্যালাইন থাকে।.
- প্যাটার্নে ম্যাচিং পয়েন্ট চিহ্নিত করুন — সেন্টার ফ্রন্ট, পকেট, ইয়োক — এবং বাকিটা কাটার আগে প্রথম বান্ডেল যাচাই করুন।.
প্রিন্টেড চেক engineered করে ম্যাচিংয়ের কঠিনতা কমানো যায়, তবে গ্রেইন বরাবর সোজা প্রিন্টিং তবুও দরকার। ফ্লানেল শার্টের জন্য woven না printed প্লেইড নেবেন তা ঠিক করার সময়, আমাদের লেখাটি ফ্লানেল বনাম প্লেড ফ্যাব্রিক ও প্যাটার্নের মধ্যে পার্থক্য এবং খরচে এর প্রভাব ব্যাখ্যা করে।.
Yarn-Dyed বনাম Printed ফ্লানেল
ফ্লানেলেই ওভেন ও প্রিন্টেড চেকের মধ্যে বাছাইয়ের প্রশ্নটি সবচেয়ে বেশি ওঠে। একটি ইয়ার্ন ডাইড ফ্লানেল প্লেড রঙিন সুতা থেকে বোনা হয় এবং বোনার পর ব্রাশ করা হয়; রঙ ন্যাপের ভেতর পর্যন্ত চলে যায়, চেকটি দুই পাশেই একই রকম থাকে এবং অনেক ধোয়ার পরও তা স্পষ্ট থাকে।. প্রিন্টেড ফ্লানেল ফ্যাব্রিক একটি সলিড ফ্লানেল বেসের উপর প্রিন্ট করা হয়, যা নভেল্টি ডিজাইন, ফ্লোরাল ও শিশুদের প্রিন্টের সুযোগ দেয় এবং সাধারণত প্রতি ডিজাইনে কম ডেভেলপমেন্ট পরিশ্রম লাগে।.
| ফ্যাক্টর | ইয়ার্ন-ডাইড ফ্লানেল | প্রিন্টেড ফ্লানেল |
|---|---|---|
| ডিজাইন | প্লেইড, চেক, স্ট্রাইপ | যেকোনো মোটিফ, নভেল্টি, ফ্লোরাল, প্রিন্টেড চেক |
| ব্যাক | একই প্যাটার্ন | হালকা বা সলিড |
| ব্রাশিংয়ের পরে | রং ন্যাপের ভেতর পর্যন্ত যায় | ন্যাপ উঠলে প্রিন্ট নরম হয়ে যেতে পারে |
| এর জন্য সেরা | শার্ট, জ্যাকেট, প্রিমিয়াম প্লেইড | পাজামা, শিশুদের পোশাক, সিজনাল বেডিং |
ব্রাশিং ও রং
ব্রাশিং ইয়ার্নের পৃষ্ঠ থেকে ফাইবার তুলে আনে। ইয়ার্ন-ডাইড ফ্লানেলে সেই ফাইবার আগেই রঙিন থাকে, তাই চেক স্পষ্ট থাকে। প্রিন্টেড ফ্লানেলে উত্থিত ফাইবার নিচের পৃষ্ঠের চেয়ে কম রং ধারণ করতে পারে, যা প্রিন্টকে সামান্য নরম ও হালকা করে; মিলগুলো প্রিন্টের গভীরতা ও ব্রাশিংয়ের মাত্রা দিয়ে তা পূরণ করে। প্রিন্টেড ফ্লানেলের রং ব্রাশ করা স্ট্রাইক-অফে অনুমোদন করুন, ব্রাশ না করা ফ্যাব্রিকে নয়।.
দুই পদ্ধতিই ফ্লানেল শার্ট, পাজামা ও বেডিংয়ে স্ট্যান্ডার্ড। আমাদের প্রিন্টেড ও ইয়ার্ন-ডাইড ফ্লানেল রেঞ্জে অ্যাপারেল ও হোম টেক্সটাইলের জন্য ব্রাশ করা কটন সলিড, বোনা প্লেইড ও প্রিন্টেড ডিজাইন রয়েছে।.
সলিউশন-ডাইড, স্টক-ডাইড এবং অন্যান্য পদ্ধতি
স্পেসিফিকেশন শিটে আরও দুটি পদ্ধতি দেখা যায় এবং সেগুলো চেনা দরকার।.
সলিউশন-ডাইড (ডোপ-ডাইড) ফাইবার
সলিউশন ডাইড — যাকে বলা হয় ডোপ ডাইড — ফাইবার এক্সট্রুড করার আগে পলিমার মেল্টে পিগমেন্ট যোগ করে ফাইবারে রঙ করা হয়। রঙ ফাইবারের ভেতরে লক হয়ে থাকে, ফলে চমৎকার আলো ও ওয়াশ ফাস্টনেস পাওয়া যায় এবং ফ্যাব্রিক পর্যায়ে পানি সাশ্রয় হয়। এটি শুধু পলিয়েস্টার, নাইলন ও অ্যাক্রিলিকের মতো সিন্থেটিকের ক্ষেত্রে সম্ভব, এবং রঙ ফাইবার পর্যায়ে নির্ধারিত হয়, তাই নতুন রঙের জন্য মিনিমাম ও লিড টাইম বেশি হয়। যেসব ক্রেতা তুলনা করেন পিস ডাইড বনাম সলিউশন ডাইড পলিয়েস্টার সাধারণত আউটডোর, অটোমোটিভ ও কনট্র্যাক্ট ফ্যাব্রিকের জন্য সলিউশন ডাইড বেছে নেন যেখানে ফেডিং গুরুত্বপূর্ণ।.
সলিউশন ডাইং ফ্যাব্রিক পর্যায়ে অনেক কম পানি ও শক্তি ব্যবহার করে, কারণ ফ্যাব্রিক ডাই বাথে যায় না। এর বিনিময়ে নমনীয়তা কমে: নতুন রঙ ফাইবার বা ইয়ার্ন পর্যায়ে উৎপাদন করতে হয়, তাই এটি আউটডোর, অটোমোটিভ ও কনট্র্যাক্ট টেক্সটাইলে নেভি, কালো ও গ্রে-র মতো দীর্ঘমেয়াদি রঙের জন্য উপযুক্ত, মৌসুমি ফ্যাশন শেডের জন্য নয়।.
স্টক ডাইং এবং অন্যান্য পথ
স্টক ডাইং স্পিনিংয়ের আগে আলগা ফাইবার রঙ করা হয়, ফলে হেদারড বা মেলাঞ্জ ইয়ার্ন তৈরি হয়। টপ ডাইং (উলের কম্বড স্লিভার রঙ করা) এবং স্পেস ডাইং (ইয়ার্নের অংশ বিশেষ বিভিন্ন রঙে রঙ করা) নির্দিষ্ট ইফেক্টের জন্য ব্যবহৃত নিশ পদ্ধতি। বেশিরভাগ ওভেন কটন, লিনেন ও পলিয়েস্টার প্রোগ্রামের জন্য ব্যবহারিক পছন্দ এখনও ইয়ার্ন-ডাইড, পিস-ডাইড ও প্রিন্টেডের মধ্যে।.
কোন পণ্যের জন্য কোন পদ্ধতি?
বেশিরভাগ ক্ষেত্রে ইয়ার্ন ডাইড বনাম পিস ডাইড সিদ্ধান্ত নির্ভর করে পণ্যের ওপর। গার্মেন্ট ফ্যাক্টরি ও হোম-টেক্সটাইল উৎপাদনকারীরা নিচের টেবিলটি সূচনা বিন্দু হিসেবে ব্যবহার করতে পারেন। চূড়ান্ত সিদ্ধান্ত নির্ভর করে ডিজাইন, প্রতি ডিজাইনের ভলিউম এবং মূল্য লক্ষ্যমাত্রার ওপর।.
| পণ্য | সাধারণ পদ্ধতি | কেন |
|---|---|---|
| স্ট্রাইপ ও চেক শার্ট | সুতায় রঞ্জিত | স্পষ্ট বোনা স্ট্রাইপ, দুই পাশেই একই রকম |
| সলিড শার্ট, ইউনিফর্ম, ওয়ার্কওয়্যার | টুকরো-রঙ করা | সর্বনিম্ন খরচ, সামঞ্জস্যপূর্ণ শেড |
| শ্যামব্রে ও ডেনিম-লুক শার্টিং | সুতায় রঞ্জিত | রঙিন ওয়ার্প, সাদা ওয়েফট |
| প্রিন্টেড ব্লাউজ ও ড্রেস | ডিজিটাল বা রোটারি প্রিন্ট | অসীম মোটিফ |
| প্লেইড ফ্লানেল শার্ট | সুতায় রঞ্জিত | ন্যাপের ভেতর দিয়ে রঙ |
| ফ্লানেল পাজামা ও শিশুদের স্লিপওয়্যার | মুদ্রিত | নভেল্টি ডিজাইন, অনেক কালারওয়ে |
| স্ট্রাইপড বেডিং ও ডুভেট কভার | ইয়ার্ন-ডাইড বা প্রিন্টেড | প্রিমিয়ামের জন্য বোনা স্ট্রাইপ; বৈচিত্র্যের জন্য প্রিন্ট |
| সলিড শিট | টুকরো-রঙ করা | প্রশস্ত প্রস্থ জুড়ে সমান রঙ |
| চেকড টেবিলক্লথ ও কিচেন টেক্সটাইল | সুতায় রঞ্জিত | টেকসই বোনা চেক |
| ওয়াশড ক্যাজুয়াল পোশাক | গার্মেন্ট-ডাইড (PFD ফ্যাব্রিক) | নরম, ভিনটেজ রঙ |
গার্মেন্টস কারখানার জন্য
শার্ট ও ড্রেস প্রস্তুতকারীরা সাধারণত একই সিজনে তিনটি পদ্ধতিতেই কাজ করেন: মূল রেঞ্জের জন্য ইয়ার্ন-ডাইড স্ট্রাইপ ও চেক, বেসিকের জন্য পিস-ডাইড সলিড এবং ফ্যাশন স্টাইলের জন্য প্রিন্ট। চেকের জন্য কাটিং অ্যালাউন্স পরিকল্পনা করুন, পদ্ধতিগুলোর মধ্যে ফাস্টনেসের প্রয়োজনীয়তা মিলিয়ে নিন যাতে মিক্সড অর্ডার একই টেস্ট প্ল্যানে পাস করে, এবং বাল্কের আগে প্রতিটি কালারওয়ে অনুমোদন করুন।.
হোম-টেক্সটাইল প্রস্তুতকারকদের জন্য
বেডিং ও টেবিল-লিনেন উৎপাদনকারীরা প্রিমিয়াম বোনা ডিজাইনের সঙ্গে প্রিন্টের বৈচিত্র্যের ভারসাম্য রাখেন। বোনা স্ট্রাইপ ও ডামাস্ক-স্টাইল চেক গুণমানের পরিচয় দেয় এবং বছরের পর বছর টিকে থাকে; প্রিন্টেড ডুভেট কভার কম ডেভেলপমেন্ট খরচে সিজনাল রেঞ্জের সুযোগ দেয়। ওয়াইড-উইডথ বেডিংয়ের জন্য রেঞ্জ ডিজাইন করার আগে নিশ্চিত করুন যে নির্বাচিত পদ্ধতিতে প্রয়োজনীয় প্রস্থে উৎপাদন সম্ভব।.
আপনার PO-তে প্রতিটি পদ্ধতি কীভাবে স্পেসিফাই করবেন
আপনি ইয়ার্ন ডাইড বনাম পিস ডাইড বনাম প্রিন্টেড — যা-ই সিদ্ধান্ত নিন, এই ছয়টি ধাপ সেই পছন্দকে এমন একটি পারচেজ অর্ডারে রূপান্তরিত করে যা একটি মিল কোনো অস্পষ্টতা ছাড়াই কার্যকর করতে পারে।.
Step 1 — Fix the Design and Colors
ডিজাইনটি সলিড, ওভেন স্ট্রাইপ বা চেক, নাকি প্রিন্টেড মোটিফ — তা নির্ধারণ করুন এবং রঙের সংখ্যা গণনা করুন। এটি একাই পছন্দকে এক বা দুটি পদ্ধতিতে সীমাবদ্ধ করে।.
Step 2 — Choose the Method and Dye Class
প্রতিটি ডিজাইন বা কালারওয়ের জন্য কত মিটার প্রয়োজন এবং কতবার পুনরাবৃত্তি হবে তা বিবেচনা করুন। ডিজাইন ও ভলিউম অনুযায়ী পদ্ধতি মিলিয়ে নিন: বোনা প্যাটার্নের জন্য ইয়ার্ন-ডাইড, সলিডের জন্য পিস-ডাইড, দীর্ঘ রানের জন্য রোটারি প্রিন্ট, অনেক ডিজাইনের জন্য ডিজিটাল প্রিন্ট, ওয়াশড সলিডের জন্য গার্মেন্ট-ডাইড। ডাই বা ইনক ক্লাস উল্লেখ করুন (রিঅ্যাকটিভ, ভ্যাট, ডিসপার্স, পিগমেন্ট)।.
Step 3 — Specify the Base Fabric
কম্পোজিশন, কনস্ট্রাকশন, GSM, প্রস্থ ও ফিনিশ লিখুন। প্রোগ্রামটি কটন-ভিত্তিক হলে, আমাদের সুতির কাপড়ের পাইকারি পেজে স্ট্যান্ডার্ড বেসের তালিকা রয়েছে যা পিস-ডাইড, প্রিন্টেড বা ইয়ার্ন-ডাইড ডিজাইন হিসেবে বোনা যায়।.
Step 4 — Approve Color Before Bulk
পিস-ডাইড শেডের জন্য ল্যাব ডিপ, ইয়ার্ন-ডাইড ডিজাইনের জন্য ইয়ার্ন ল্যাব ডিপ ও একটি স্যাম্পল, অথবা প্রিন্টের জন্য স্ট্রাইক-অফ অনুমোদন করুন। D65 এবং একটি স্টোর লাইটের অধীনে অনুমোদন করুন এবং স্বাক্ষরিত রেফারেন্স সংরক্ষণ করুন।.
Step 5 — Set Fastness, Shrinkage and Appearance Limits
ওয়াশিং ও রাবিং ফাস্টনেস গ্রেড পদ্ধতিসহ লিখুন (উদাহরণস্বরূপ AATCC TM61 এবং ISO 105-X12), ডাইমেনশনাল চেঞ্জের সীমা, এবং চেকের ক্ষেত্রে স্কিউ ও বো-এর সীমা।.
ওজন: 120 GSM ± 5% · কাটেবল প্রস্থ: 145 cm
লন্ডারিংয়ে কালারফাস্টনেস (AATCC TM61): কালার চেঞ্জ ≥ 4, স্টেইনিং ≥ 3–4
রাবিংয়ে কালারফাস্টনেস (ISO 105-X12): ড্রাই ≥ 4, ওয়েট ≥ 3
স্কিউ/বো: সম্মত সীমা অনুযায়ী · শেড: D65-এর অধীনে অনুমোদিত স্যাম্পলের সাথে মিল
Step 6 — Confirm MOQ, Lead Time and Sampling
MOQ নিশ্চিত করুন, ডেভেলপমেন্ট শিডিউল (ল্যাব ডিপ, ইয়ার্ন স্যাম্পল বা স্ট্রাইক-অফ) এবং বাল্ক লিড টাইম লিখিতভাবে নির্ধারণ করুন, এবং প্রতিটি ধাপ কে অনুমোদন করবে ও কত দ্রুত করবে তা সম্মত হন। এরপর উৎপাদন শুরুর আগে বাল্ক প্রসেস থেকে একটি প্রি-প্রোডাকশন স্যাম্পল অনুমোদন করুন এবং ইন্সপেকশনের জন্য তা সিল করে রাখুন।.
বিনামূল্যে নমুনা
Get Free Fabric Samples — Shipped Within 5 Days
আপনার প্রয়োজনীয় ফ্যাব্রিক এবং আনুমানিক কতটা লাগবে তা জানান। আমরা 24 ঘণ্টার মধ্যে উত্তর দিই এবং 5 দিনের মধ্যে বিনামূল্যে নমুনা পাঠাই। পপলিন, টুইল, কম্বড, অর্গানিক এবং ইয়ার্ন-ডাইড কটন · MOQ 500 m · বাল্ক 20–35 দিনে।.
চ্যাট করতে চান? WhatsApp-এ আমাদের মেসেজ করুন: +86 188-2515-3652
ইয়ার্ন ডাইড, পিস ডাইড এবং প্রিন্টেড ফ্যাব্রিক সম্পর্কে সচরাচর জিজ্ঞাসিত প্রশ্ন
ইয়ার্ন ডাইড বলতে কী বোঝায়?
ইয়ার্ন ডাইড মানে বুননের আগেই সুতা রঙ করা হয়। স্ট্রাইপ, চেক বা প্লেইড—এই প্যাটার্ন তৈরি হয় বুননে রঙিন সুতা সাজিয়ে, তাই ফ্যাব্রিকের দুই পাশেই একই রকম দেখায়।.
ইয়ার্ন ডাইড এবং পিস ডাইডের মধ্যে পার্থক্য কী?
ইয়ার্ন-ডাইড ফ্যাব্রিক আগে থেকে রঙ করা সুতা থেকে বোনা হয় এবং বোনা প্যাটার্নের জন্য ব্যবহৃত হয়; পিস-ডাইড ফ্যাব্রিক প্রথমে বোনা হয় এবং পরে সম্পূর্ণভাবে রঙ করা হয়, সাধারণত একটি একক সলিড রঙে। সলিড রঙের জন্য পিস ডাইং সস্তা এবং দ্রুততর; বোনা স্ট্রাইপ ও চেকের জন্য ইয়ার্ন ডাইং প্রয়োজন।.
ইয়ার্ন ডাইড কি প্রিন্টেডের চেয়ে ভালো?
সবসময় নয়। ইয়ার্ন-ডাইড প্যাটার্ন বুননের সময়েই তৈরি হয়, দুই পাশেই একই রকম দেখায় এবং রং উঠে না, যা শার্ট ও ফ্লানেল প্লেইডের জন্য উপযুক্ত। প্রিন্টেড ফ্যাব্রিক যেকোনো ডিজাইন ও অনেক রঙে কম ডেভেলপমেন্ট খরচে তৈরি করা যায়, যা পাজামা, ড্রেস ও সিজনাল বেডিংয়ের জন্য উপযুক্ত।.
ইয়ার্ন ডাইড ফ্যাব্রিক কেন বেশি দামি?
প্রতিটি সুতা রঙ করতে হয়, প্রতিটি ডিজাইনের জন্য আলাদা ওয়ার্প রঙের ক্রম প্রয়োজন হয় এবং প্রতিবার পরিবর্তনে বেশি অপচয় হয়। ডিজাইনে বেশি রঙ মানে বেশি জটিলতা, তাই ইয়ার্ন-ডাইড ফ্যাব্রিক সাধারণত পিস-ডাইড সলিডের চেয়ে প্রতি মিটারে বেশি খরচ হয়।.
ইয়ার্ন ডাইড ফ্যাব্রিকের রং কি ফ্যাকাশে হয়ে যায়?
ভালো রিঅ্যাকটিভ বা ভ্যাট ডাই দিয়ে তৈরি ইয়ার্ন-ডাইড ফ্যাব্রিকের ওয়াশ ফাস্টনেস খুব ভালো হয়, কারণ রং প্রতিটি সুতার ভেতর দিয়ে যায়। পারফরম্যান্স নিশ্চিত করতে ফাস্টনেস গ্রেড ও টেস্ট মেথড উল্লেখ করুন, যেমন লন্ডারিংয়ের জন্য AATCC TM61।.
ইয়ার্ন ডাইড ফ্যাব্রিকের জন্য MOQ কী?
আমাদের মিলে, MOQ হলো ইয়ার্ন-ডাইড ফ্যাব্রিকের জন্য প্রতি অর্ডারে 500 মিটার, যা পিস-ডাইড ও প্রিন্টেড ফ্যাব্রিকের ক্ষেত্রেও একই, এবং স্যাম্পল অনুমোদনের পর বাল্ক লিড টাইম 20–35 দিন।.
গার্মেন্ট ডাইড বনাম পিস ডাইড — পার্থক্য কী?
পিস-ডাইড ফ্যাব্রিক কাটিং ও সেলাইয়ের আগে ডাই করা হয়, ফলে শেড ও সাইজ সামঞ্জস্যপূর্ণ থাকে। গার্মেন্ট-ডাইড পণ্য PFD ফ্যাব্রিক থেকে সেলাই করে পরে ডাই করা হয়, যা নরম, ওয়াশড লুক দেয় কিন্তু শেড ও শ্রিংকেজে বেশি ভিন্নতা থাকে।.
ডিজিটাল এবং রোটারি স্ক্রিন প্রিন্টিংয়ের মধ্যে পার্থক্য কী?
রোটারি স্ক্রিন প্রিন্টিংয়ে প্রতি রঙের জন্য একটি স্ক্রিন ব্যবহৃত হয় এবং একটি ডিজাইনের দীর্ঘ রানে এটি সবচেয়ে সাশ্রয়ী পছন্দ। ডিজিটাল প্রিন্টিংয়ে স্ক্রিনের প্রয়োজন হয় না, সীমাহীন রঙ ও ফটোগ্রাফিক ছবি ছাপা যায় এবং এটি স্বল্প রান ও বহু ডিজাইনের জন্য উপযুক্ত।.
কোনো চেক বুনন না প্রিন্ট—তা আমি কীভাবে বুঝব?
কাপড়ের পিছনের দিকটি দেখুন। বোনা, ইয়ার্ন-ডাইড চেকের দুই দিকেই একই প্যাটার্ন দেখা যায় এবং প্রতিটি সুতা সম্পূর্ণ রঙিন থাকে; প্রিন্টেড চেকের পিছনের দিক হালকা বা ফাঁকা থাকে এবং রঙটি শুধু উপরিতলে বসে।.
পিস-ডাইড ফ্যাব্রিকে কি প্যাটার্ন থাকতে পারে?
শুধুমাত্র একটি বয়ন-বুনন বা টোন-অন-টোন এফেক্ট। যেহেতু পুরো ফ্যাব্রিক একবারে ডাই করা হয়, পিস ডাইং একটি রঙ তৈরি করে; ডবি বা জ্যাকার্ড বয়নে একই শেডে প্যাটার্ন যোগ করা যায়, তবে মাল্টিকালার ডিজাইনের জন্য ইয়ার্ন ডাইং বা প্রিন্টিং প্রয়োজন।.
বিছানার চাদরের কাপড়ের জন্য কোন পদ্ধতিটি সবচেয়ে ভালো?
সলিড বেডশিটের জন্য পিস-ডাইড ফ্যাব্রিক সবচেয়ে ভালো, প্রিমিয়াম ওভেন স্ট্রাইপ ও চেকের জন্য ইয়ার্ন-ডাইড ফ্যাব্রিক এবং প্যাটার্নযুক্ত ডুভেট কভার ও সিজনাল ডিজাইনের জন্য প্রিন্টেড ফ্যাব্রিক। ডিজাইন, প্রতি ডিজাইনের ভলিউম এবং প্রাইস টার্গেট অনুযায়ী বেছে নিন।.
আপনার পরবর্তী প্রোগ্রামের জন্য সঠিক কালারিং পদ্ধতি বেছে নিন
আমরা ইয়ার্ন-ডাইড, পিস-ডাইড এবং প্রিন্টেড ফ্যাব্রিক উৎপাদন করি — রোটারি স্ক্রিন ও ডিজিটাল প্রিন্টিং উভয়সহ — গার্মেন্ট ফ্যাক্টরি এবং হোম-টেক্সটাইল নির্মাতাদের জন্য। আপনার ডিজাইন, বেস ফ্যাব্রিক এবং পরিমাণ আমাদের পাঠান, আমরা স্যাম্পল ও কোটেশনসহ সবচেয়ে উপযুক্ত পদ্ধতির সুপারিশ করব।.
ইয়ার্ন-ডাইড ফ্যাব্রিক সাপ্লায়ার →আমাদের দলের সাথে যোগাযোগ করুন