先染めと後染め — そしてますます増えているのが製品染めやプリント — は、あらゆる織物プログラムにおいて最初の決定事項のひとつであり、間違えると最も高くつくもののひとつです。染色方法によって、可能なデザイン、生地の裏面の見え方、洗濯後の色持ち、裁断台でのロス量、そして発注コストが決まります。.
ガーメント工場は、ストライプシャツ、チェックのフランネル、シャンブレーを開発する際にこの問題に直面します。ホームテキスタイルメーカーは、寝具、テーブルクロス、カーテン用に織りストライプとプリント柄のどちらを選ぶかという場面で直面します。いずれの場合も、答えはデザイン、最終用途、色ごとの数量によって決まり、どちらの方法がより高級に聞こえるかではありません。.
この選択はサプライチェーンも左右します。どの工場がその生地を製造できるか、どの程度の開発が必要か、そして翌シーズンに同じ色で同じ製品をどれだけ容易に再発注できるかです。.
本ガイドでは、主な 生地の染色方法 — 先染め、後染め、製品染め、溶液染め — と、2つの主要なプリント方式であるロータリースクリーンとデジタルを比較します。それぞれについて、方法の仕組み、見た目や風合い、色堅牢度への影響、コスト、MOQ、リードタイム、そして発注書での指定方法を説明します。.
糸染め 生地は先に染色した糸から織られるため、ストライプ、チェック、格子は織り組織に組み込まれ、表裏とも同じに見えます。. ピースダイ 生地は先に織られ、その後染色されます。これは無地を製造する最も効率的な方法です。. 製品染め 製品は先に縫製され、完成品として染色されます. 印刷済み 生地は織り上げた後に、ローターリースクリーン印刷またはデジタルプリントによって表面に柄を施します.
織りストライプ・チェック・シャンブレーには先染め、無地には後染め、多色や写真調のデザインにはプリント、完成品に洗い込んだ風合いを出すには製品染めを選びます.
先染め・後染め・プリントの違いとは
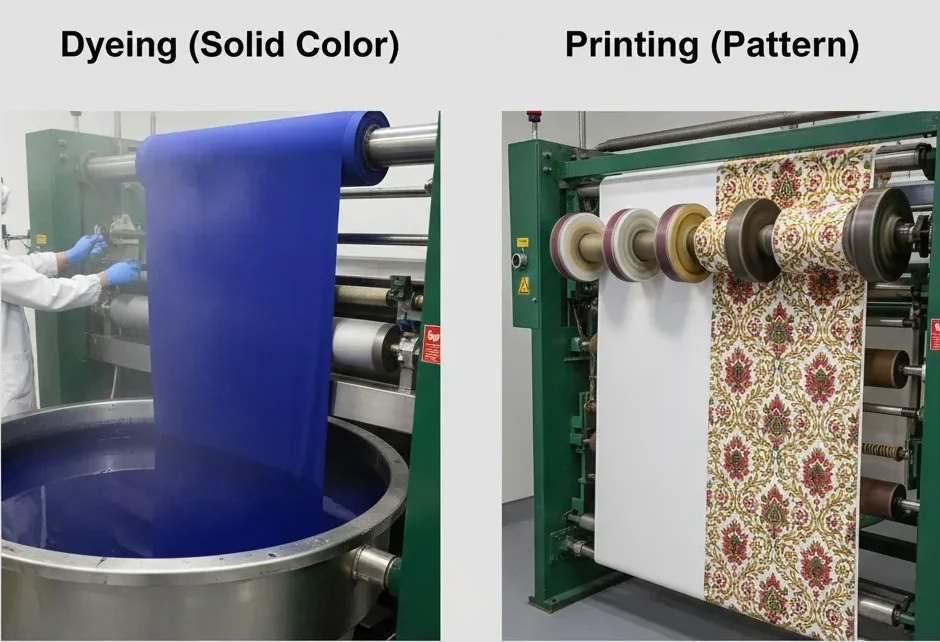
各方法の違いは いつ 色が生地に加わるかという点です。色は繊維・糸・織り上がった生地・完成品に加えることができ、また生地表面にプリントすることもできます。色を加える工程が後になるほど、生産の自由度は高くなり、色は構造の内部ではなく表面にとどまるようになります.
先染め:織る前に色を付ける
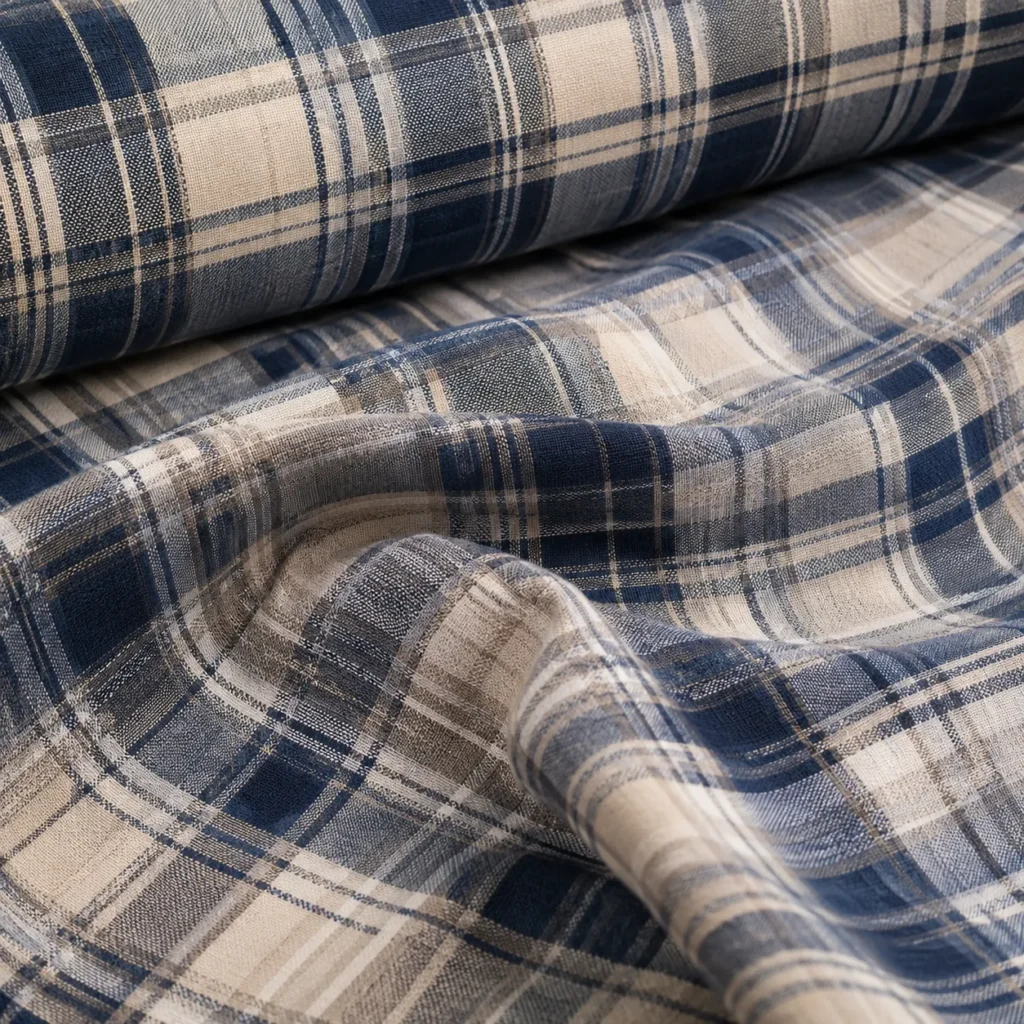
糸を先に染色し、その後に経糸と緯糸に計画した色の順序で配置します。柄は織り組織そのものによって生まれるため、先染めのチェックは表裏が同じで、色は各糸の厚み全体にわたって通っています.
後染め:織った後に色を付ける
未染色(生機)の生地を織り上げ、精練した後に「反物」としてまとめて染色します。通常は単一の無地色となり、長い反物でも色合いが非常に均一です。後染めは無地の生地を作る最も一般的で最も経済的な方法です.
プリント:表面に色を付ける
準備された生地に、ロータリースクリーンまたはデジタルプリントヘッドで柄を施し、その後定着させます。プリントは無限のモチーフ、多色、写真画像を可能にしますが、色は主に表面にあり、裏面は薄くなります。.
要するに、先染めと後染めの議論は実際にはデザインの問題です。織り柄には先染め、無地には後染め、自由なモチーフにはプリントが必要です。以下の表は、織物生産で使用される主な染色・プリントの種類をまとめたものです。.
| 方法 | 色が加わるタイミング | 最適な用途 | 裏面の見え方 |
|---|---|---|---|
| 糸染め | 織る前(糸) | ストライプ、チェック、格子、シャンブレー | 表面と同じ |
| ピースダイ | 織った後(生地) | 無地 | 同じ色 |
| 製品染め | 縫製後(衣料品) | ウォッシュ加工、ヴィンテージ無地 | 同じ色、縫い目は異なる場合あり |
| 印刷済み | 生地の表面に | 多色および写真デザイン | 薄いまたは空白 |
| 溶液染色 | ポリマー中、繊維になる前 | 極めて高い堅牢度を必要とする合成繊維 | 同じ色 |
先染め生地とは
先染め生地とは何か 先染め とは、織る前に糸を染色したものを指します. 先染め生地 — 先染め布と呼ばれることもあります — は、そのデザインを表面ではなく織組織に持っています。そのため、シャツ地のストライプ、ギンガム、チェックのフランネル、シャンブレーは伝統的に先染めです.
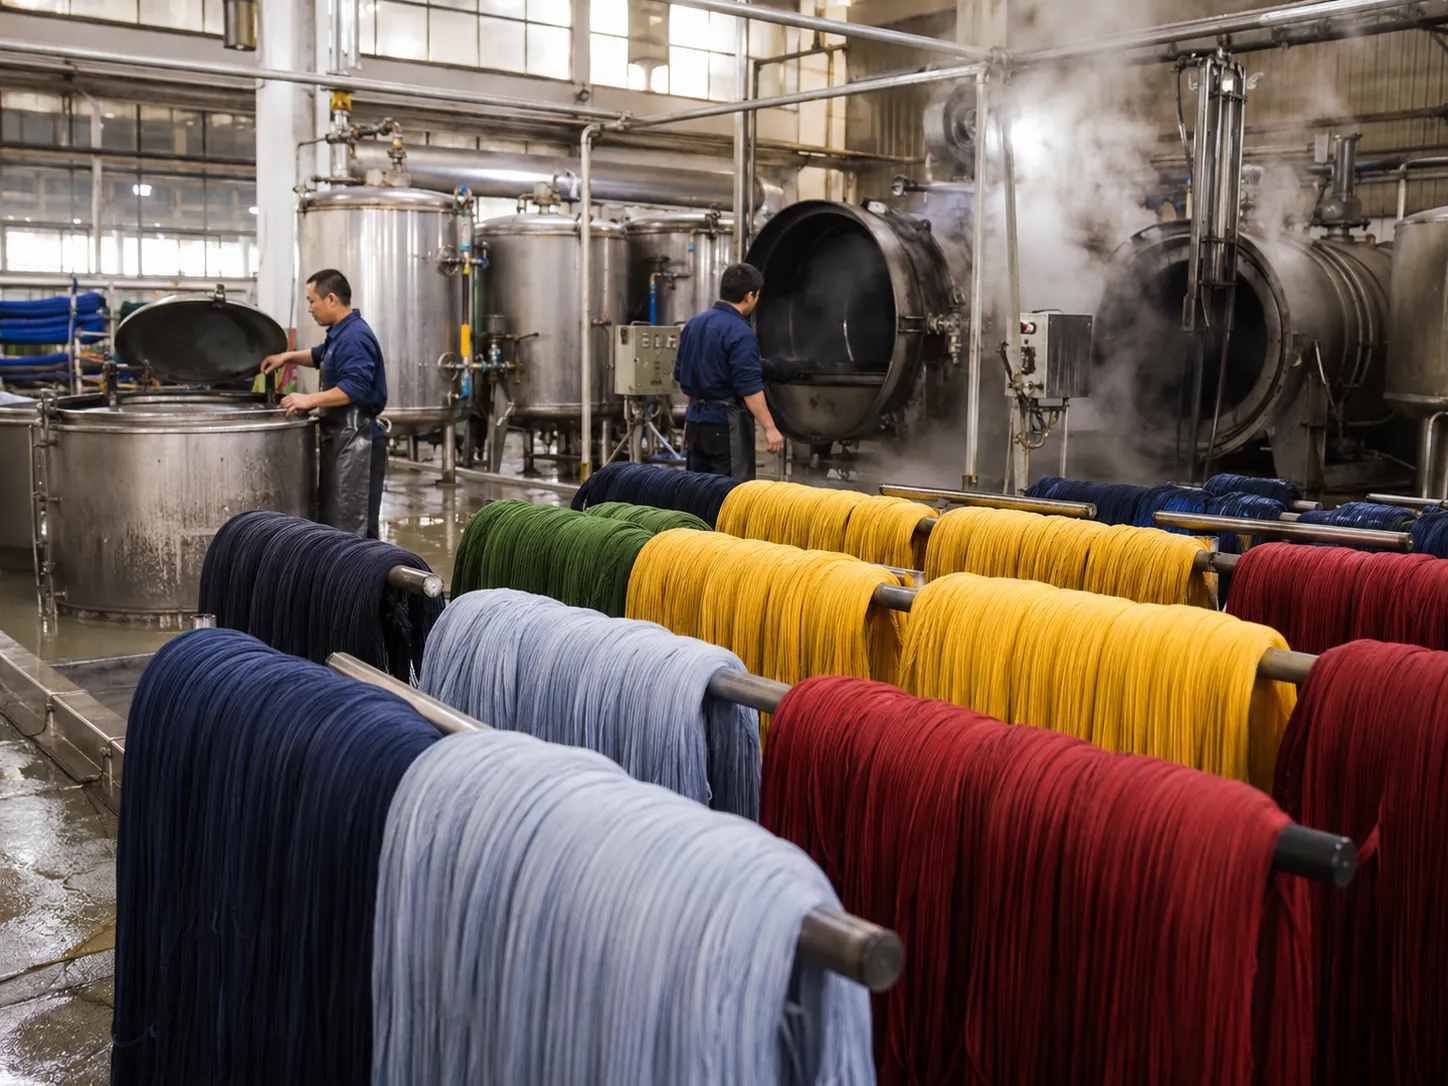
先染め生地の製造方法
- 糸の染色: 糸は穴あきコーン(パッケージ染色)またはかせに巻かれ、加圧下で染色されます。綿の場合は通常、反応染料または建染染料が使用されます.
- 整経とサイジング: 染色された糸は、デザインの正確な色順序で経糸ビームに配列され、その後、製織のためにサイジングされます.
- 製織: 緯糸の色は計画された順序でドビーまたはジャカード織機に挿入されます。柄は生地が織られるにつれて現れます.
- 仕上げ: 生地は洗浄、仕上げ、検反されます — ストライプがまっすぐに通っているか、チェックが正方形であるかの確認も含まれます.
ストライプ、チェック、プリード、シャンブレー
先染めストライプ は最も単純な組織です:経糸のみに色糸を使用します。チェックとギンガムは色の付いた緯糸を加えます 先染めプリード は、両方向に複数の色を異なるストライプ幅で使用します。シャンブレーは色の付いた経糸と白い緯糸を使用し、ヒーザー調のデニムのような表面を作ります。シーサッカー、ドビー、ジャカードのデザインも先染めにすることができます.
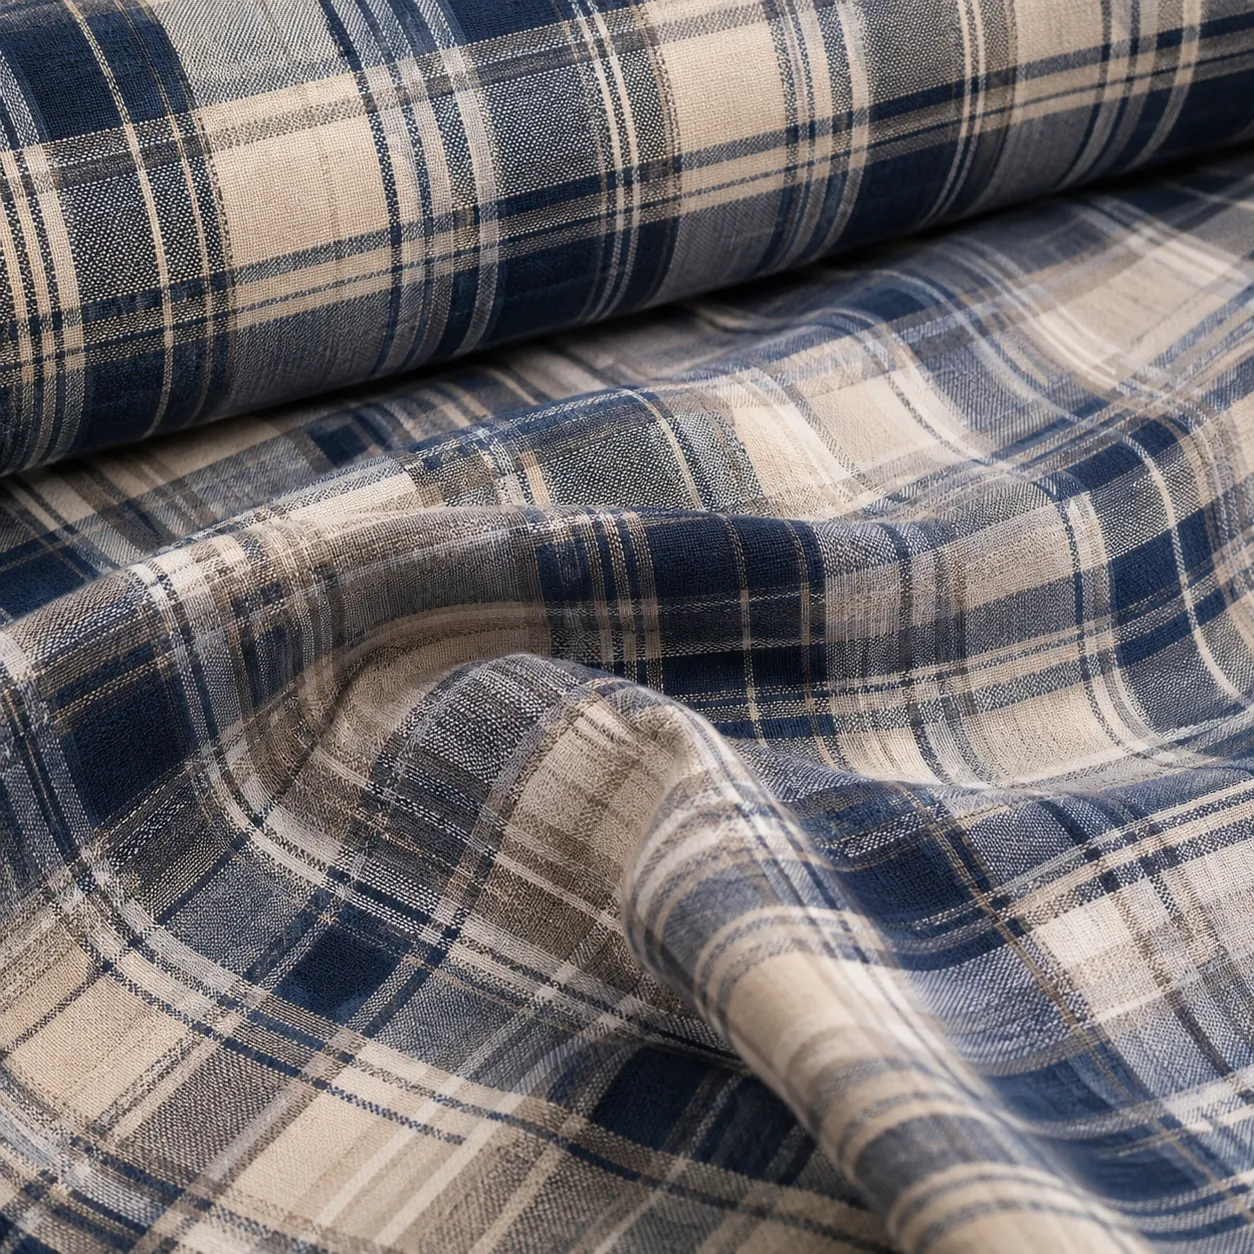
一般的な先染め組織
アパレルおよびホームテキスタイル向けの先染め綿生地の多くは、いくつかのファミリーに分類されます。開発の出発点として、代表的な目付を記載します:
| 工事 | 柄の作り方 | 一般的なGSM | 主な用途 |
|---|---|---|---|
| 先染めストライプシャツ地 | 経糸に色糸を使用 | 100–140 | シャツ、ブラウス、パジャマ |
| ギンガム/チェック | 経糸と緯糸に同幅の色糸を使用 | 100–140 | シャツ、ドレス、テーブルクロス |
| チェックフランネル | 多色の経糸と緯糸を使用し、起毛加工を施す | 150~220 | シャツ、ジャケット、寝装品 |
| シャンブレー | 経糸は色糸、緯糸は白糸 | 110–160 | シャツ、ドレス、ライトジャケット |
| シアサッカー | 異なる経糸張力による凹凸のあるストライプ | 110–150 | 夏物シャツ、寝装品 |
| ドビー/ジャカード | 色糸による織柄 | 120–250 | シャツ地、テーブルリネン、インテリアファブリック |
先染め生地の見分け方
- 裏面を見る: 織りのチェックやストライプは表裏が同じ(または鏡像)に見えますが、プリントは裏面が淡いか無地です.
- 糸を引き出す: 先染め生地では各糸が芯まで染色されていますが、プリント生地では糸の芯がしばしば淡くなっています.
- 柄の端を確認する: 織りのストライプは糸に正確に沿っていますが、プリントの線はわずかにずれて乗ることがあります.
- 耳を確認する: 先染め生地では染色された経糸が耳に入り込んでいるのがしばしば見られます.
先染めの組織はデザインとエンジニアリングが出会う場所です 当社の 先染め生地 のラインナップは、アパレルおよびホームテキスタイル向けのストライプ、チェック、プリード、シャンブレー、シアサッカー、ドビー、ジャカードを網羅しています.
後染め生地とは
後染め生地 は自然な状態で織られ、その後染色されます。 後染め(ピースダイ)の意味 は、布地の長さを指す業界用語「ピース」に由来します。工場は1つの生機(グレージュ)構造を織り、後から多くの色に染めることができるため、後染めは無地カラーに対して迅速かつ柔軟で、コスト効率に優れています。.
後染め(ピースダイ)の仕組み
- 準備: 生機(グレージュ)は糊抜き、精練、漂白されます。綿は光沢と染料吸着性を高めるためにシルケット加工されることが多いです。.
- 染色: 生地は構造と数量に応じて、ジェット染色機、ジッガー染色機、連続パッドスチーム染色機、または綿の場合は冷間パッドバッチ法で染色されます。.
- 固着と洗浄: 未固着の染料を洗い落として染色堅牢度を確保します。.
- 仕上げ: 柔軟加工、収縮を抑えるためのコンパクション加工やサンフォライズ加工、および各種機能加工を行います。.
染色方法と同じくらい染料の種類が重要
綿とリネンの後染めには、通常、鮮明で洗濯堅牢度の高い色には反応染料、最高の堅牢度には建染染料が使用されます。ポリエステルには分散染料が使用されます。染料の種類は、染色機よりも堅牢度と価格に大きく影響します。当社の比較記事 反応染料、建染染料、顔料染料 では、それぞれの使用場面を説明しています。.
後染めの一般的な問題と工場での防止策
- リスト(耳と中央の色差): 耳の部分と中央で染色の仕上がりが異なります。均一な前処理と染液の循環で制御し、耳と中央を比較して確認します。.
- エンディング(長さ方向の色変化): 連続染色機での安定した工程条件で制御し、各反巻の始めと終わりを比較して確認します。.
- 折り目とロープマーク: ジェット染色機での生地の折り畳みによるもの。機械への投入方法と適切な組織設計で防止します.
- ロット間の色差: ある程度は避けられません。染色ロットごとに色域を分けて管理し、同一色域から裁断することで対応します.
バイヤーにとって、反染めの実用的な利点はスピードです。工場は生機を在庫として保有し、注文に応じて染色できるため、新しい無地色は通常、本染色開始前にラボディップの承認のみで済み、リピート注文も同じ基布組織から承認済み標準に合わせて色を再現できます。そのため反染めの無地は、シーズンごとに最も再発注しやすい生地です.
反染めが最適な用途
無地のシャツ、ユニフォーム、パンツ、シーツ、掛け布団カバー、裏地は、ほぼ常に反染めです。また、無地の色を迅速に必要とする場合のフランネル、ポプリン、ツイル、キャンバスにも用いられます。生機在庫を注文に応じて染色できるためです.
| 特長 | 限界 |
|---|---|
| 無地で最も低コスト | 無地のみ(または同系色の織り組織) |
| 生機を保有し注文に応じて染色可能 | 染色ロット間で色が変動する可能性 |
| 長い反長にわたり非常に均一な色 | 濃色は摩擦堅牢度のために追加の洗浄が必要な場合がある |
| 染料種と加工の選択肢が広い | 先染めのストライプやチェックには不向き |
製品染め生地とは
製品染め 製品は未染色の生地を縫製し、完成品として染色されます。この方法では、柔らかくウォッシュ加工された、やや不規則な色合いが得られ、カジュアルシャツ、チノパン、スウェットシャツ、プレミアムベーシックに人気があります。また、ブランドがシーズン後半に色を決定できるという利点もあります。バイヤーはよく比較します 製品染色と反物染色 サイズと色合いの管理を失わずに、あのウォッシュ感を求める場合に適しています。.
PFD生地:工場が供給するもの
製品染色の場合、工場はPFD(染色前処理済み)生地を供給します。これは糊抜き、精練、漂白が施され、均一に染料を吸収する状態になった生機ですが、染色や染料を阻害する加工は施されていません。製品工場がPFD生地を裁断・縫製し、製品は回転式またはパドル式染色機で染色されます。.
製品工場が管理すべき事項
- 収縮率: 製品は染色浴中で収縮するため、パターンはそれを見込む必要があり、PFD生地の残留収縮率を事前に把握しておく必要があります。.
- 縫製糸: 製品と共に染色される100%綿糸を使用するか、コントラストを意図してポリエステル糸を選択してください。.
- 付属品とラベル: ファスナー、ボタン、ラベルは染色浴に耐える必要があります。.
- 色合い許容差: 製品染色は反物染色よりも均一性が低いため、許容範囲を合意し、スウォッチではなく染色済み製品で色合いを承認してください。.
製品染色を選ぶべき場合
- 柔らかくウォッシュ加工された、やや不規則な色合いを製品の特徴として求める場合。.
- 初期の売上を見た後に、色を遅めに決定する必要がある場合。.
- より広い色合い許容差を受け入れ、染色浴中の収縮を見込んだパターンを計画できる場合。.
- この製品は、寸分違わず揃える必要のあるユニフォームではなく、カジュアルまたはプレミアムベーシックの衣料品です.
先染めではなく反物染色の生地は色とサイズがより安定し、製品染色はウォッシュ加工のような風合いと後からの色決定を可能にします。多くのブランドは反物染色の生地に製品洗いを組み合わせ、両方の利点の一部を得ています.
プリント生地とは?ローターリースクリーン、デジタル、反応、顔料プリント
プリントは、前処理した生地の選択した部分に色を付ける加工です。工業的な方法はローターリースクリーン印刷とデジタルインクジェット印刷の2つで、それぞれ異なるインク化学を使用できます。当社は両方を稼働しているため、1台の機械でできるかどうかではなく、デザインと数量ごとに選択します.
回転スクリーン印刷
回転スクリーン印刷 は、色ごとに1つの彫刻された円筒スクリーンを使用します。生地はスクリーンの下を連続的に流れるため、スクリーンを作成すればこの方法は高速で、1メートルあたりのコストが非常に経済的です。色が増えるごとに別のスクリーンが必要で、柄のリピートはスクリーンの円周によって固定されます。回転印刷は、色数が限られ、デザインごとの数量が多い実績のあるデザインに適しています.
デジタルテキスタイル印刷
デジタルテキスタイル印刷 — インクジェットヘッドによる生地へのデジタル印刷 — はスクリーンが不要です。任意の色数、グラデーション、写真画像を印刷でき、リピートは任意のサイズに設定でき、デザイン変更のセットアップ費用はかかりません。大量生産では1メートルあたりのコストが回転印刷より高くなるため、デジタルは複数のデザイン、多くのカラーウェイ、写真調のアートワークに適しています.
反応捺染と顔料捺染の比較
インクの化学的性質は機械と同じくらい重要です. 反応捺染 染料がセルロース繊維に化学的に結合します。生地は前処理、捺染、蒸熱、洗浄を経て、柔らかな風合いと良好な洗濯堅牢度が得られます. 顔料捺染 着色顔料をバインダーで表面に固定します。蒸熱や洗い落としが不要で、より速く、多くの繊維に適しますが、風合いはやや硬めになり、濃色では摩擦堅牢度が低くなります。ポリエステルは分散染料で捺染され、昇華も含まれます.
量産前に確認すべき捺染欠点
ベースが捺染綿生地、リネン、ポリエステルのいずれであっても、捺染検査では同じ欠点が現れます
- 見当ずれ: 色同士が合っていない(ロータリー)。細い輪郭や合いを確認します.
- リピートのつなぎ目: リピートがつながる箇所に見える線やずれ.
- 浸透不良: 厚手または凹凸のある生地で捺染部分から白が透ける.
- 滲みやハロー: 多くの場合、固着不良や洗浄に起因して、色がモチーフの外側に広がる.
- 色相の変動: 長尺生産において承認済みのストライクオフから色がずれる印刷.
| 印刷ルート | セットアップ | 色数/細部再現性 | 1メートルあたりのコスト | 最適な用途 |
|---|---|---|---|---|
| ロータリースクリーン | 1色につき1スクリーン | 色数限定;シャープでフラットな発色 | 大量生産時に最も低コスト | 実績のある柄の長尺生産 |
| デジタル(反応染料) | スクリーン不要 | 色数無制限、写真調表現 | より高い | 多柄、綿/リネン、ソフトな風合い |
| デジタル(顔料) | スクリーン不要 | 色数無制限 | 適度 | 短納期、混紡繊維 |
| 分散染料/昇華 | スクリーンまたはデジタル | 鮮やかな色 | 各種あり | ポリエステル生地 |
見た目と風合いの比較
この方法は、誰かがラベルを読む前から、仕上がった生地に現れます.
| 特徴 | 糸染め | ピースダイ | 製品染め | 印刷済み |
|---|---|---|---|---|
| パターン | 織りストライプ、チェック | なし(無地) | なし(無地) | 任意のモチーフ |
| 生地の裏面 | 表面と同じ | 同じ色 | 同じ色 | 薄いまたは空白 |
| 色の深み | 糸まで染まり豊か | 均一で充実 | 柔らかく、洗い加工風 | インクと被覆率による |
| 手触り | 多くの場合、より充実し、ハリがある | 仕上げ加工による | 柔らかく、着込んだような風合い | 反応染料:柔らかい、顔料:しっかりしている |
| 柄のエッジ | 糸の方向に沿う | — | — | 織りでは実現できないほどシャープまたは繊細にできる |
先染め生地は、各糸が完全に染色され、生地全体として仕上げられるため、ややふっくらとした風合いになることが多いです。プリント生地は、繊細な花柄や写真画像など、織りでは実現できない細部を表現できますが、顔料プリントの面積が大きいと風合いが硬くなることがあります。製品染めは、柔らかく着古したような風合いが評価されます。.
仕上げが結果をどう変えるか
仕上げは、各手法の違いを狭めたり広げたりすることがあります。シルケット加工は、先染めでも後染めでも、綿に光沢とより深い色を与えます。起毛加工はプリントを柔らかくし、毛羽が立つにつれて色がやや薄くなることがありますが、先染めフランネルは毛羽を通しても色が保たれます。酵素洗いや製品洗いは、すべての手法を柔らかくし着古した風合いを与えますが、色の深みも少し低下します。ウォッシュ仕上げを予定している場合は、洗う前ではなく洗った後に色を承認してください。樹脂加工やイージーケア加工は色合いをわずかに変えることがあるため、ラボディップの承認に含める必要があります。.
染色堅牢度と色合いの安定性
各手法は洗濯や摩擦に対する挙動が異なるため、染色堅牢度は選択した手法に対して指定すべきであり、別のプログラムから流用してはいけません。.
各手法の性能
- 先染め: 反応染料または建染染料を使用した場合、一般的に洗濯堅牢度は非常に良好です。濃色のストライプが白地に移染しないか確認してください。.
- 後染め: 反応染料と建染染料は良好な洗濯堅牢度が得られますが、濃色は湿潤摩擦のために十分な洗い落としが必要です.
- 製品染め: 堅牢度は使用する染料と製品洗いによって異なり、ロット間での色合いのばらつきが大きくなります.
- プリント: 反応プリントは洗濯に強く、顔料プリントは濃色で湿潤摩擦が低下することがあるため、洗濯後のプリント耐久性を確認してください.
量産承認前の試験方法
- 承認済みのラボディップ、ストライクオフ、または先染めサンプルを試験し、量産品だけを試験しないでください.
- 濃色と鮮やかな色でまず洗濯堅牢度を実施し、先染めチェックの白地への汚染を確認してください.
- 乾燥および湿潤摩擦を実施し、特に濃色の後染めと顔料プリントに注意してください.
- 全幅の生地を洗濯し、色合いの変化、プリント耐久性、寸法変化を検査してください.
- 結果はロット番号とともに記録し、試験済みの基準試料を保管してください.
ロット間の色合いの安定性
先染めプログラムは糸の段階で色合いを管理するため、1つの染色ロットの糸で注文全体に対応できます。後染め生地は染色ロットごとに色合いの許容範囲が設定されます。プリント生地はストライクオフと一致させる必要があります。いずれの方法でも、D65と店舗照明の下で色を承認し、色合いの許容範囲を設定し、参照用のスウォッチを保管してください。当社のガイドは 染色堅牢度試験規格 依頼すべき試験と等級を一覧にしています。.
コスト、MOQ、リードタイムの比較
コストは複雑さに比例します。先染めはすべての糸を染色し、各デザインに合わせて経糸を計画する必要があり、切り替え時に廃棄が増えるため、通常は1メートルあたりのコストが最も高くなります。後染めは無地の場合、通常最も安価です。プリントはその中間で、方式と数量によって変わります。.
| 方法 | 1メートルあたりの相対コスト | コストを左右する要因 | 量産前の開発ステップ |
|---|---|---|---|
| ピースダイ | 無地の場合に最も低い | 染料区分、色の深さ、加工 | ラボディップの承認 |
| 糸染め | 最も高い | 色数、経糸の変更、糸番手 | 糸のラボディップ+デスクルームまたはストライクオフサンプル |
| ロータリープリント | 数量次第で低コスト | 色ごとの版数、被覆率 | 抹消承認 |
| デジタルプリント | 中程度から高い | インク、被覆率、生地の前処理 | 抹消承認 |
| 製品染め | 変動あり(染色は製品段階で実施) | 製品染めとウォッシュ加工 | 染色製品の承認 |
MOQとリードタイム
当社工場では、MOQは1回のご注文につき500メートル、量産リードタイムは先染め・後染め・プリント生地のいずれもサンプル承認後20~35日です。方法によって異なるのは、量産前の開発工程です。後染めの色味はラボディップ、先染めの柄は糸のラボディップとサンプル、プリントの柄はストライクオフが必要です。量産のカウントが始まる前に、この開発期間をスケジュールに組み込んでください.
柄ごとの数量が最適な方法をどう変えるか
各方法のコストは、柄または色ごとに必要なメートル数によって決まります
| 状況 | 通常最も経済的 |
|---|---|
| 単色で大量数量 | ピースダイ |
| 1つのベースから複数の単色 | 同一生機からの後染め |
| 毎シーズン繰り返す織柄のストライプまたはチェック | 糸染め |
| プリント柄が多く、それぞれの数量は控えめ | デジタルプリント |
| プリント柄が少数で、それぞれ大量数量 | ロータリースクリーンプリント |
| 写真調またはグラデーションのデザイン | デジタルプリント |
コストを抑える方法
- 織柄が必須でない箇所には、後染めの単色を使用してください.
- 先染めデザインの色数を減らしてください。色ごとに糸染めと整経の複雑さが増します.
- プリントでは、少数柄の長尺ロットにはロータリーを、多柄または写真調デザインにはデジタルを使用してください.
- 糸と生機を効率的に計画できるよう、幅とGSMを早めに確定してください.
柄合わせと裁断ロス
縫い目をまたいで柄を合わせる必要がある場合、生地の消費量が増えます。チェックや格子は、先染めでもプリントでも、前身頃・ポケット・前立てが合うように型入れを設計する必要があります。そのため、無地の生地ほど詰めて型入れすることができません.
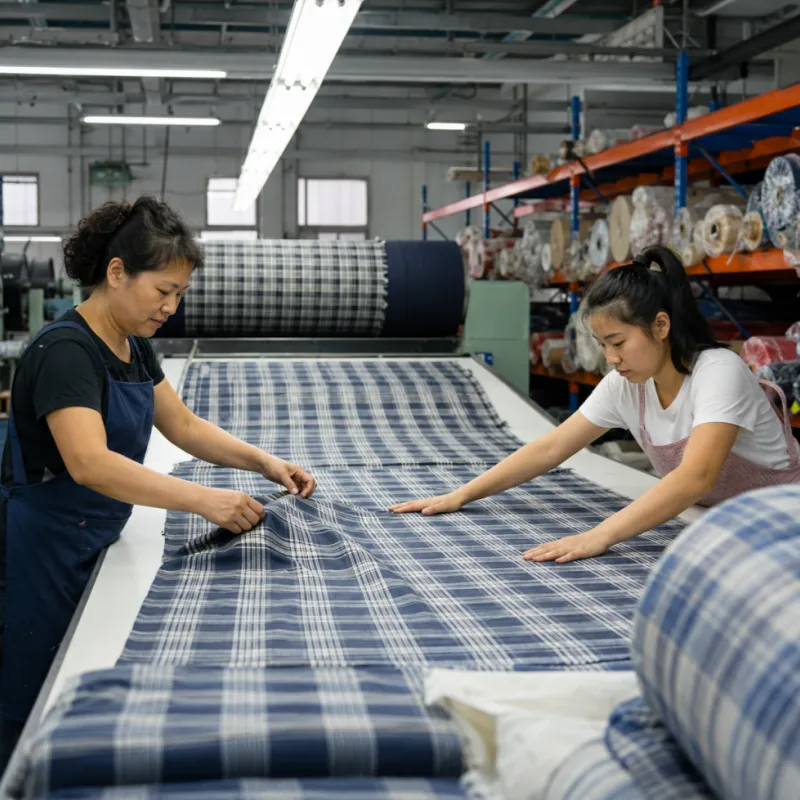
- 余裕分: 目安として、標準的なチェック柄では消費量が約10~15%増え、大きなリピートではさらに増えます.
- 直進性: チェック柄の生地に歪みや弓なりがあると柄合わせが不可能になるため、歪みと弓なりの許容範囲を指定してください.
- リピートサイズ: リピートが大きいほど生地のロスが増えるため、型入れ前にリピート寸法を確認してください.
裁断現場での柄合わせ管理方法
- 裁断前にすべての反物で歪みと弓なりを測定し、許容範囲を超える反物は別にしておきます.
- 裁断後に格子が動かないよう、生地を広げる前にリラックスさせます.
- ピンや柄合わせ台を使って層を広げ、重ねた層全体で格子が揃うようにします.
- パターンに柄合わせポイント(前中心、ポケット、ヨーク)を記し、残りを裁断する前に最初の束を確認します.
プリントのチェック柄は、柄合わせの難易度を下げるように設計できますが、それでも地の目に対してまっすぐにプリントする必要があります。フランネルシャツ用に織物のチェックとプリントのチェックのどちらを選ぶか検討している場合は、 フランネル vs チェック柄 で生地と柄の違い、およびコストへの影響を説明しています.
先染めフランネルとプリントフランネル
フランネルでは、織りチェックとプリントチェックのどちらを選ぶかという判断が最も頻繁に求められます 先染めフランネル チェックは染色された糸から織られ、織り上げた後に起毛加工されます。色は毛羽の内部まで浸透し、チェックは表裏同じで、何度洗濯しても鮮明さを保ちます. プリントフランネル生地 無地のフランネル地をベースにプリントするため、ノベルティデザイン、花柄、子供向けプリントが可能で、通常はデザインごとの開発工数を抑えられます.
| 要素 | 先染めフランネル | プリントフランネル |
|---|---|---|
| デザイン | チェック、格子、ストライプ | 任意のモチーフ、ノベルティ、花柄、プリントチェック |
| 裏面 | 同一柄 | 薄い、または無地 |
| 起毛後 | 色が毛羽まで通る | 起毛が進むとプリントが柔らかくなる場合がある |
| 最適な用途 | シャツ、ジャケット、高級チェック | パジャマ、子供服、季節寝装品 |
起毛と色
起毛は糸表面から繊維を引き上げます。先染めフランネルではその繊維がすでに染色されているため、チェックは鮮明なままです。プリントフランネルでは、起毛した繊維が下の表面より色を保持しにくく、プリントがわずかに柔らかく明るくなります。工場はプリントの深さと起毛レベルで補正します。プリントフランネルの色は、未起毛生地ではなく起毛したストライクオフで承認してください.
どちらの製法もフランネルシャツ、パジャマ、寝装品では標準的です。当社の プリントフランネルと先染めフランネル のラインナップは、アパレルおよびホームテキスタイル向けに、起毛コットン無地、織りチェック、プリントデザインを取り揃えています.
原液着色、ストック染色およびその他の方法
仕様書にはさらに2つの方法が記載されており、把握しておく価値があります.
原液着色(ドープ染色)繊維
原液着色 — 別名 ドープ染色 — 繊維は、繊維を紡出する前にポリマー溶融物に顔料を添加することで着色されます。色は繊維内部に固定されるため、優れた耐光性と洗濯堅牢度が得られ、生地段階での水の使用量を削減できます。ポリエステル、ナイロン、アクリルなどの合成繊維にのみ可能で、色は繊維レベルで固定されるため、新色の最小ロットとリードタイムは大きくなります。比較するバイヤーは 後染め vs 原液着色 ポリエステルの場合、退色が重要な屋外、自動車、契約向け生地では通常、原液着色を選択します.
原液着色は、生地が染色浴を通過しないため、生地段階での水とエネルギーの使用量もはるかに少なくなります。トレードオフは柔軟性です。新色は繊維または糸の段階で生産する必要があるため、季節ごとのファッションカラーではなく、屋外、自動車、契約向けテキスタイルのネイビー、ブラック、グレーなど長期にわたる色に適しています.
ストック染色およびその他のルート
ストック染色 は紡績前にほぐれた繊維を着色し、杢調またはメランジ糸を生産します。トップ染色(ウールのコーミングされたスライバーを染色)とスペース染色(糸の部分ごとに異なる色で染色)は、特定の効果に使用されるニッチなルートです。ほとんどの綿、リネン、ポリエステルの織物プログラムでは、実用的な選択は依然として先染め、後染め、プリントの間で行われます.
どの製品にどの方法?
先染めと後染めのどちらを選ぶかは、ほとんどの場合、製品によって決まります。アパレル工場やホームテキスタイルメーカーは、以下の表を出発点として活用できます。最終的な判断は、デザイン、デザインごとの数量、目標価格によって決まります.
| 製品 | 一般的な方式 | なぜ |
|---|---|---|
| ストライプ・チェックシャツ | 糸染め | 織りによるシャープなストライプ、表裏とも同じ |
| 無地シャツ、ユニフォーム、ワークウェア | ピースダイ | 最も低コスト、色味が安定 |
| シャンブレーおよびデニム調シャツ地 | 糸染め | 経糸は色糸、緯糸は白糸 |
| プリントブラウス・ドレス | デジタルプリントまたはロータリープリント | 柄のバリエーションは無制限 |
| チェック柄フランネルシャツ | 糸染め | 起毛まで色が浸透 |
| フランネルパジャマ・子供用スリープウェア | 印刷済み | 斬新なデザイン、多数のカラー展開 |
| ストライプ柄の寝具・デュベカバー | 先染めまたはプリント | 高級品には織りストライプ、バリエーションにはプリント |
| 無地シーツ | ピースダイ | 広幅でも均一な色 |
| チェック柄テーブルクロスとキッチン用テキスタイル | 糸染め | 耐久性のある織りチェック |
| ウォッシュ加工のカジュアル衣料 | 製品染め(PFD生地) | 柔らかなヴィンテージカラー |
衣料品工場向け
シャツとドレスのメーカーは通常、1シーズンで3つの方法すべてを扱います。コアライン向けの先染めストライプとチェック、ベーシック向けの後染め無地、ファッションスタイル向けのプリントです。チェックの裁断代を計画し、混在する注文が同じ試験計画に合格するよう、方法間で堅牢度要件を揃え、量産前にすべてのカラーウェイを承認します.
ホームテキスタイルメーカー向け
寝具とテーブルリネンの生産者は、プレミアムな織りデザインとプリントの多様性のバランスを取ります。織りストライプとダマスク風チェックは品質を示し、何年も持ちます。プリントの掛け布団カバーは、開発コストを抑えてシーズンごとのラインナップを可能にします。ワイド幅の寝具の場合、範囲を設計する前に、選択した方法が必要な幅で生産可能か確認します.
発注書で各方法を指定する方法
糸染め・反染め・プリントのどれを選んでも、以下の6つのステップでその選択を工場が曖昧さなく実行できる発注書に変えることができます。.
ステップ1 — デザインと色を確定する
デザインが無地か、先染めのストライプやチェックか、プリント柄かを決め、色数を数えます。これだけで選択肢は1つか2つの方法に絞られます。.
ステップ2 — 方法と染料クラスを選ぶ
各デザインやカラーウェイに必要なメートル数と、その繰り返し頻度を検討します。方法はデザインと数量に合わせます。先染めの織柄には糸染め、無地には反染め、長尺の連続生産にはローラープリント、多デザインにはデジタルプリント、ウォッシュ加工した無地には製品染めです。染料またはインクのクラス(反応染料、建染染料、分散染料、顔料)を指定します。.
ステップ3 — ベース生地を指定する
組成、組織、GSM、幅、仕上げを記載します。プログラムが綿ベースの場合、当社の 綿生地の卸売 ページには、匹染め・プリント・先染めデザインとして織ることができる標準的な基布が掲載されています.
ステップ4 — 量産前に色を承認
匹染めの色合いにはラボディップを、先染めデザインには糸のラボディップとサンプルを、プリントにはストライクオフを承認します。D65と店舗照明の下で承認し、署名済みのリファレンスを保管します.
ステップ5 — 堅牢度、収縮率、外観の許容範囲を設定
洗濯堅牢度と摩擦堅牢度の等級を試験方法(例:AATCC TM61、ISO 105-X12)とともに記載し、寸法変化の許容範囲、およびチェック柄の場合はスキューとボウの許容範囲も記載します.
目付:120 GSM ± 5% · 裁断可能幅:145 cm
洗濯に対する染色堅牢度(AATCC TM61):変退色 ≥ 4、汚染 ≥ 3–4
摩擦に対する染色堅牢度(ISO 105-X12):乾燥 ≥ 4、湿潤 ≥ 3
スキュー/ボウ:合意した許容範囲による · 色合い:D65の下で承認サンプルと一致させること
ステップ6 — MOQ、リードタイム、サンプリングの確認
MOQ、開発スケジュール(ラボディップ、糸サンプルまたはストライクオフ)、および量産リードタイムを書面で確認し、各段階の承認者と承認にかかる期間について合意します その後、量産開始前に量産工程からの生産前サンプルを承認し、検査用に封緘保管します.
無料サンプル
無料生地サンプルを請求 — 5日以内に発送
必要な生地とおおよその数量をお知らせください。24時間以内に返信し、5日以内に無料サンプルを発送します。ポプリン、ツイル、コーマ、オーガニック、先染めコットン · MOQ 500 m · 大口は20~35日.
チャットをご希望ですか WhatsApp でメッセージをお送りください: +86 188-2515-3652
先染め生地、後染め生地、プリント生地に関するよくある質問
先染めとはどういう意味ですか
先染めとは、織る前に糸を染色したものを指します。ストライプ、チェック、格子といった柄は、染色した糸を織りに配置することで生み出されるため、生地の表裏どちらも同じに見えます.
先染めと後染めの違いは何ですか
先染め生地は染色済みの糸から織られ、織り柄に使用されます。後染め生地はまず織られ、その後全体を染色するため、通常は単一の無地色になります。無地の場合は後染めの方が安価で迅速です。織りストライプやチェックには先染めが必要です.
先染めはプリントより優れていますか
必ずしもそうとは限りません。先染めの柄は織り込まれており、表裏が同じ見た目で色あせしにくいため、シャツやフランネルのチェック柄に適しています。プリント生地は、開発コストを抑えながらあらゆるデザインと多色展開が可能で、パジャマ、ドレス、季節物の寝装品に適しています.
先染め生地はなぜ高価なのか
すべての糸を染色する必要があり、各デザインには独自の経糸の色配列が必要で、切り替えのたびにロスが増えます。デザインの色数が増えるほど複雑になるため、先染め生地は通常、反染めの無地よりも1メートルあたりのコストが高くなります.
先染め生地は色落ちしますか
反応染料または建染染料で染色された先染め生地は、色が各糸に浸透しているため、洗濯堅牢度が非常に良好です。洗濯堅牢度の等級と試験方法(例:洗濯に対するAATCC TM61)を指定し、性能を確認してください.
先染め生地のMOQとは何ですか
当社工場では、先染め生地のMOQは1回のご注文につき500メートルで、後染め生地やプリント生地と同じであり、サンプル承認後の量産リードタイムは20~35日です.
製品染めと反物染めの違いとは
先染め生地は裁断・縫製の前に染色されるため、色合いとサイズが安定します。製品染めはPFD生地から縫製した後に染色するため、柔らかくウォッシュ加工のような風合いになりますが、色合いと収縮のばらつきが大きくなります.
デジタル印刷とロータリースクリーン印刷の違いは何ですか
ローラー式スクリーン印刷は1色につき1つのスクリーンを使用し、同一デザインの長尺ロットでは最も経済的な選択肢です。デジタル印刷はスクリーンが不要で、無制限の色数と写真画像を印刷でき、短尺ロットや多品種のデザインに適しています.
チェック柄が織りなのかプリントなのかを見分ける方法はありますか
生地の裏面をご確認ください。先染めの織物チェックは表裏とも同じ柄で、各糸は芯まで染色されています。プリントチェックは裏面が薄いか無地で、色は表面のみにとどまります.
後染め生地に柄を付けることはできますか
織り組織による質感や同系色の濃淡のみになります。反染めは生地全体を一度に染色するため単色に仕上がり、ドビー織やジャカード織であれば同系色で柄を加えられますが、多色のデザインには先染めかプリントが必要です.
寝装用にはどの方法が最適ですか
先染め生地は無地のシーツに最適で、先染め織物は高級な織りストライプやチェックに、プリント生地は柄入りの掛け布団カバーやシーズナルデザインに適しています デザイン、デザインごとの数量、目標価格で選んでください.
次のプログラムに適した染色方法を選ぶ
当社は先染め生地、後染め生地、プリント生地を生産しており、ロータリースクリーン印刷とデジタル印刷の両方に対応しています 縫製工場やホームテキスタイルメーカー向けに、デザイン、ベース生地、数量をお送りいただければ、サンプルとお見積りとともに最適な方法をご提案します.