সংক্ষিপ্ত উত্তর: কাপড়ের প্রস্থ পোশাকের ধরন দিয়ে নির্ধারিত হয় না। এটি নির্ধারিত হয় আপনার প্যাটার্নের টুকরোগুলো রোলের প্রস্থে কীভাবে বসে তার ওপর। প্রশস্ত রোল সাধারণত কাপড়ের ব্যবহার (প্রতি পোশাকে মিটার) কমায়, কিন্তু প্রতি মিটারে দামও বাড়ায়। তুলনা করুন প্রতি পোশাকে কাপড়ের খরচ, প্রতি মিটারের দাম নয়, এবং সবসময় হিসাব করুন কাটার প্রস্থ, -এর ওপর, যা আমাদের রোলের সম্পূর্ণ প্রস্থের চেয়ে 5–10 cm কম।
একটি শার্ট 150 cm রোল বা 180 cm রোল থেকে কাটা যায়। 160 cm রোল শার্ট, ট্রাউজার, ড্রেস বা ইউনিফর্মে ব্যবহার করা যায়। প্রস্থ ও ব্যবহারের ধরনের মধ্যে এক-এক সম্পর্ক নেই, তাই “শার্টের জন্য সঠিক প্রস্থ” বলে কিছু নেই। এক প্রস্থ থেকে অন্য প্রস্থে যা বদলায় তা হলো আপনি কত মিটার কিনছেন, প্রতি পোশাকে কত খরচ হচ্ছে এবং একটি অর্ডারে কতটি পোশাক তৈরি হচ্ছে। এই গাইডে দেখানো হয়েছে কীভাবে কাপড়ের ব্যবহার এবং তা থেকে প্রাপ্ত খরচ ও পোশাকের সংখ্যা অর্ডার দেওয়ার আগেই হিসাব করবেন।
সম্পূর্ণ প্রস্থ বনাম কাটযোগ্য প্রস্থ
সম্পূর্ণ প্রস্থ সেলভেজ থেকে সেলভেজ পর্যন্ত মাপা হয়। কাটেবল প্রস্থ হলো সেই অংশ যার উপর আপনি প্রকৃতপক্ষে প্যাটার্ন পিস বসাতে পারেন, সেলভেজ, পিন-হোলের কিনারা এবং কিনারার যেকোনো শেড ভ্যারিয়েশন বাদ দেওয়ার পর। আমাদের ওভেন রোলে কাটেবল প্রস্থ সাধারণত সম্পূর্ণ প্রস্থের চেয়ে 5–10 cm কম হয়। প্রতিটি ফ্যাব্রিক কনজাম্পশন হিসাব কাটেবল প্রস্থ ব্যবহার করে করা উচিত।
হারানো প্রস্থ কোথায় যায়
- সেলভেজ: দুই পাশের ওভেন কিনারা বেশি ঘন এবং প্রায়শই ভিন্ন টেক্সচারের হয়। কাটাররা এগুলো এড়িয়ে চলেন।
- স্টেন্টার পিন হোল: ফিনিশিং ফ্রেম ফ্যাব্রিককে এর কিনারা দিয়ে ধরে রাখে এবং ছোট ছোট ছিদ্র বা দাগ রেখে যায়।
- কিনারা-থেকে-কেন্দ্র শেড: কিছু ডাইড ফ্যাব্রিকে কিনারার শেড কেন্দ্রের তুলনায় সামান্য ভিন্ন হতে পারে, তাই কাটার বাইরের কয়েক সেন্টিমিটার এড়িয়ে চলতে পারেন।
পার্থক্যটি ছোট নয়। 10 cm ক্ষতি একটি 150 cm রোলের 6.7% এবং একটি 180 cm রোলের 5.6%। আপনি যদি সম্পূর্ণ প্রস্থে হিসাব করেন, তাহলে আপনার ফ্যাব্রিক কনজাম্পশনের সংখ্যা প্রায় সেই শতাংশ পরিমাণ কম হবে, এবং কাটিং টেবিলে আপনার ঘাটতি পড়বে।
cm এবং ইঞ্চিতে সাধারণ প্রস্থ
| সম্পূর্ণ প্রস্থ | ইঞ্চিতে | −5 cm-এ কাটেবল প্রস্থ | −10 cm-এ কাটেবল প্রস্থ |
|---|---|---|---|
| ১৫০ সেমি | 59.1″ | 145 cm | 140 সেমি |
| 160 cm | 63.0″ | 155 cm | ১৫০ সেমি |
| 170 cm | 66.9″ | 165 cm | 160 cm |
| 180 cm | 70.9″ | 175 cm | 170 cm |
আমরা আমাদের প্রায় সব ফ্যাব্রিক পরিবারই উৎপাদন করি, যার মধ্যে রয়েছে কটন, ডেনিম, পলিয়েস্টার, লিনেন, ফ্লানেল এবং ইয়ার্ন-ডাইড ফ্যাব্রিক, 150 থেকে 180 cm প্রস্থে। এই পরিসরের মধ্যে প্রস্থ আপনি আপনার মার্কার অনুযায়ী বেছে নিতে পারেন, এটি ফ্যাব্রিকের কোনো নির্দিষ্ট বৈশিষ্ট্য নয়।
প্রতি পোশাকে ফ্যাব্রিকের ব্যবহার কীভাবে হিসাব করবেন
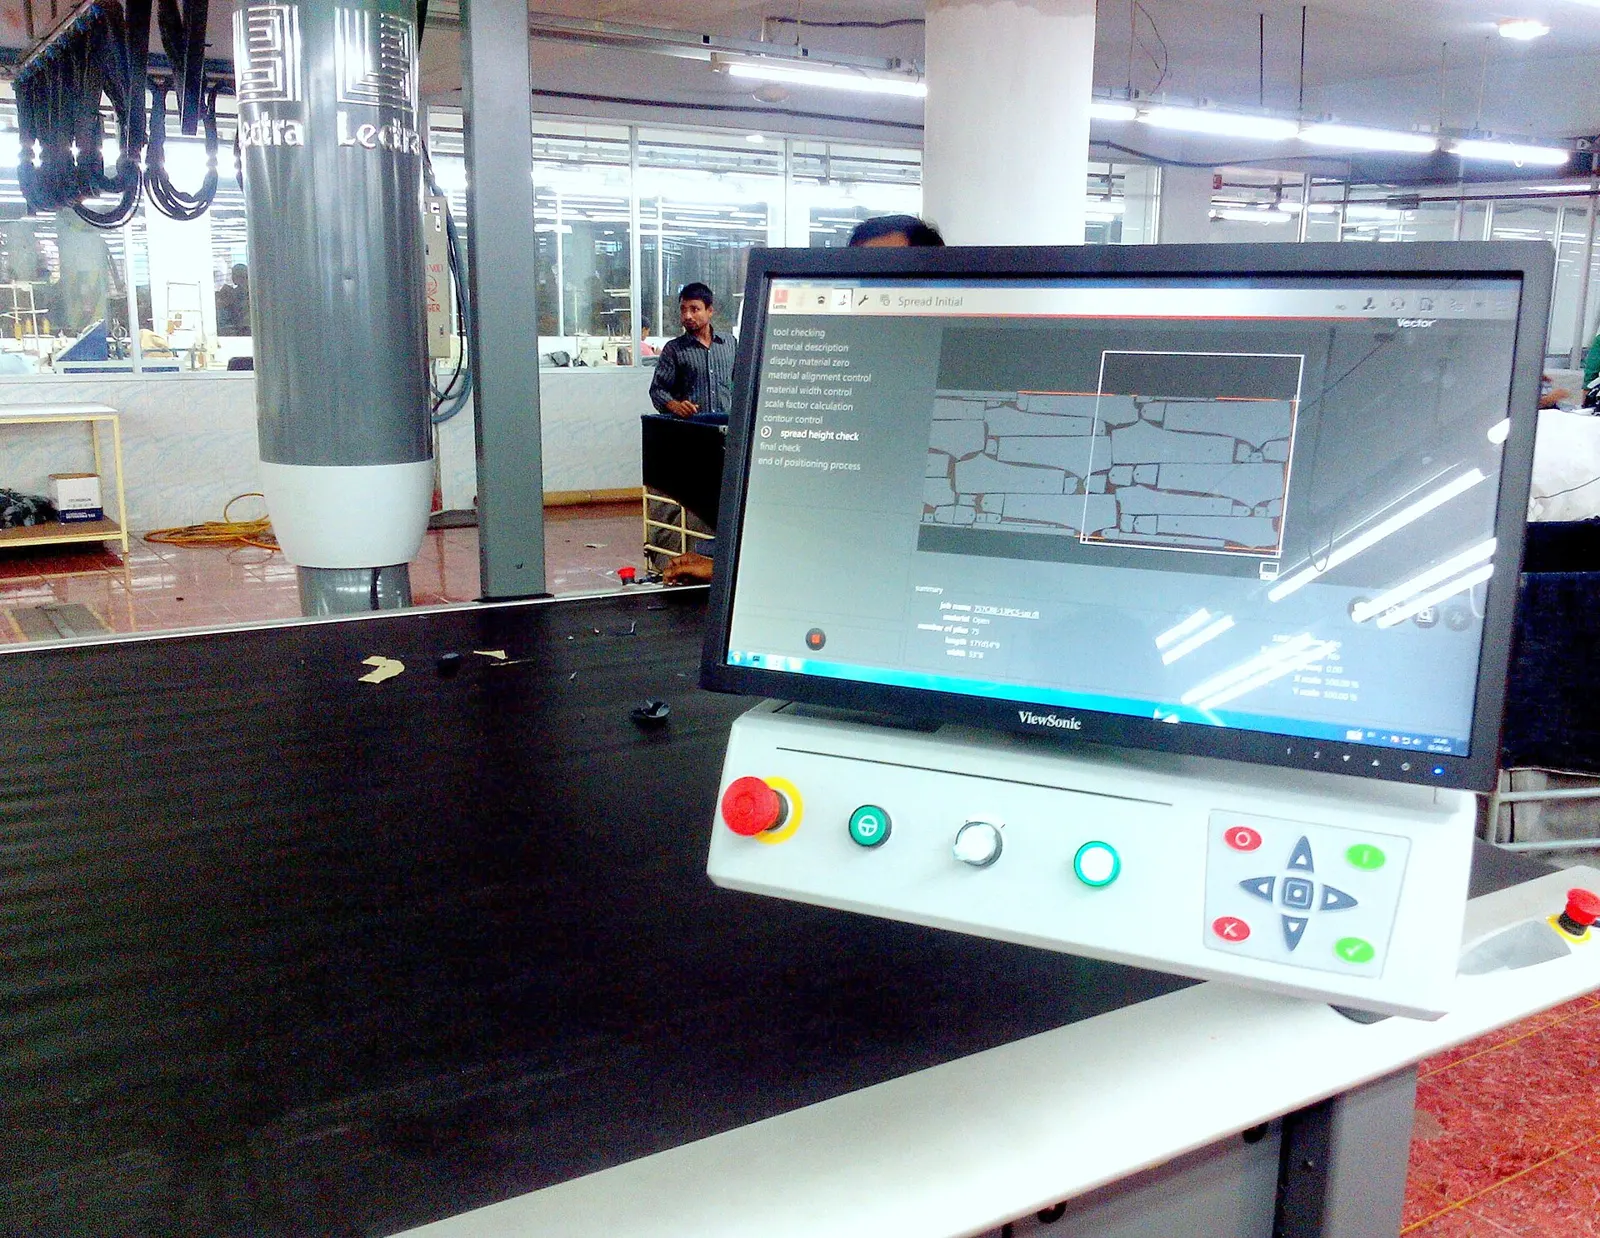
ফ্যাব্রিকের ব্যবহার হিসাব করার সবচেয়ে নির্ভুল উপায় হলো প্রকৃত কাটযোগ্য প্রস্থে একটি মার্কার তৈরি করে মার্কারের দৈর্ঘ্যকে তার মধ্যে থাকা পোশাকের সংখ্যা দিয়ে ভাগ করা। মার্কার সফটওয়্যার ছাড়া আপনি প্যাটার্ন পিসগুলোর মোট ক্ষেত্রফল, কাটযোগ্য প্রস্থ এবং একটি ধরে নেওয়া মার্কার এফিসিয়েন্সি থেকে ফ্যাব্রিকের ব্যবহার আনুমানিকভাবে বের করতে পারেন, তারপর সংকোচন যোগ করতে পারেন।
পদ্ধতি 1: মার্কার থেকে (সবচেয়ে নির্ভুল)
চূড়ান্ত ব্যবহার = ব্যবহার ÷ (1 − সংকোচন)
আপনার প্যাটার্ন মেকার বা কাটিং রুমকে বলুন, আপনি যে নির্দিষ্ট ফ্যাব্রিক অর্ডার করবেন তার কাটযোগ্য প্রস্থে মার্কার তৈরি করতে। 145 cm-এ তৈরি করা একটি মার্কার 170 cm-এ কী হবে তা বলে দেয় না।
পদ্ধতি 2: প্যাটার্ন এরিয়া থেকে (আনুমানিক)
চূড়ান্ত ব্যবহার = ব্যবহার ÷ (1 − সংকোচন)
মার্কার এফিসিয়েন্সি হল প্যাটার্ন পিসগুলো দ্বারা আচ্ছাদিত মার্কার এলাকার অংশ; বাকিটা পিসগুলোর মধ্যবর্তী অপচয়। এটি স্টাইল, একসাথে নেস্ট করা সাইজের সংখ্যা এবং কাটারের উপর নির্ভর করে। আপনার নিজের কাটিং রুমের সংখ্যা থাকলে সেটি ব্যবহার করুন। নিচের উদাহরণগুলোতে শুধু পদ্ধতি দেখানোর জন্য 80% ধরা হয়েছে।
কেন (1 − সংকোচন) দিয়ে ভাগ করবেন, (1 + সংকোচন) দিয়ে গুণ করবেন না? যদি কাপড় 4% সংকুচিত হয়, আপনি যে 1 m কিনবেন তা 0.96 m হয়ে যায়। 1 m পেতে হলে আপনার প্রয়োজন 1 ÷ 0.96 = 1.042 m। 1.04 দিয়ে গুণ করলে পাওয়া যায় 1.040 m, যা সামান্য কম। 3–5%-এ পার্থক্য ছোট, কিন্তু বড় অর্ডারে এটি যোগ হয়ে যায়।
কার্যসম্পাদিত উদাহরণ
একটি লম্বা হাতার ওভেন শার্ট। আমরা ধরে নিচ্ছি সিম অ্যালাউন্সসহ প্যাটার্ন পিসের ক্ষেত্রফল 1.75 m², মার্কার এফিসিয়েন্সি 80%, 160 cm রোল যার কাটযোগ্য প্রস্থ 150 cm, এবং দৈর্ঘ্যে সংকোচন 4%।
1.458 ÷ (1 − 0.04) = 1.519 m → প্রতি শার্টে প্রায় 1.52 m
গণনাকৃত উদাহরণ, মাপা মার্কার নয়। প্যাটার্নের ক্ষেত্রফল ও এফিসিয়েন্সি আপনার নিজের সংখ্যা দিয়ে প্রতিস্থাপন করুন।
একই পোশাক, চারটি প্রস্থ: খরচের তুলনা
একই অনুমানে, 150 cm রোল থেকে 180 cm রোলে গেলে উদাহরণ শার্টের জন্য কাপড়ের খরচ প্রায় 1.63 m থেকে 1.34 m-এ নেমে আসে, অর্থাৎ 18% হ্রাস। বাস্তব মার্কারে সাশ্রয় আরও বেশি বা অনেক কম হতে পারে, কারণ পিসগুলো প্রস্থ বরাবর অতিরিক্ত কলামে হয় ফিট করে, নয় ফিট করে না।
| সম্পূর্ণ প্রস্থ | কাটযোগ্য প্রস্থ (−10 cm) | সংকোচনের আগে | 4% সংকোচনের পরে | 150 cm-এর তুলনায় পরিবর্তন |
|---|---|---|---|---|
| ১৫০ সেমি | 140 সেমি | 1.563 m | 1.63 m | — |
| 160 cm | ১৫০ সেমি | 1.458 m | 1.52 m | −6.7% |
| 170 cm | 160 cm | 1.367 m | 1.42 m | −12.5% |
| 180 cm | 170 cm | 1.287 m | 1.34 m | −17.6% |
ক্ষেত্রফল পদ্ধতিতে গণনা করা হয়েছে: 1.75 m² প্যাটার্নের ক্ষেত্রফল, 80% মার্কার এফিসিয়েন্সি, 4% সংকোচন। এটি মাপা মার্কার নয়।
কেন প্রকৃত সাশ্রয় সাধারণত আনুপাতিক হয় না
এরিয়া পদ্ধতিতে ধরে নেওয়া হয় প্রতিটি প্রস্থে মার্কার এফিসিয়েন্সি একই। বাস্তব কাপড়ের টুকরোগুলোর নির্দিষ্ট মাপ থাকে, তাই সেগুলো রোলের প্রস্থ বরাবর পুরো কলাম হিসেবে বসে। ধরুন একটি ট্রাউজার প্যানেলের সবচেয়ে চওড়া জায়গায় প্রস্থ 55 cm:
| কাটটেবল প্রস্থ | প্যানেল সংখ্যা (প্রস্থ বরাবর) | ব্যবহৃত প্রস্থ | অবশিষ্ট প্রস্থ |
|---|---|---|---|
| 140 সেমি | 2 | 110 cm | 30 cm (21%) |
| 160 cm | 2 | 110 cm | 50 cm (31%) |
| 170 cm | 3 | 165 cm | 5 cm (3%) |
140 থেকে 160 cm-এ গেলে অতিরিক্ত কোনো প্যানেল পাওয়া যায় না; বাড়তি 20 cm কেবল তখনই কাজে লাগে যদি পকেট বা কোমরব্যান্ডের মতো ছোট টুকরো দিয়ে ফাঁক পূরণ করা যায়। 170 cm-এ গেলে তৃতীয় প্যানেল বসে এবং সাশ্রয় লাফিয়ে বাড়ে। এ কারণেই একই প্রস্থ পরিবর্তনে দুই ক্রেতা খুব ভিন্ন ফলাফল পেতে পারেন।
কখন চওড়া রোল সবচেয়ে বেশি সাশ্রয় করে
- বড় টুকরো যা সরু প্রস্থে কলামের সীমা ঠিক একটু ছাড়িয়ে যায়, যেমন ট্রাউজারের পা, কোটের বডি বা চওড়া স্কার্ট প্যানেল।
- একই মার্কারে কয়েকটি সাইজ নেস্ট করা, যাতে ছোট টুকরো ফাঁকগুলো পূরণ করে।
- লম্বা সোজা টুকরো যা দৈর্ঘ্য বরাবর চলে, যেমন বিছানার চাদর বা পর্দার প্যানেল।
কখন সামান্য বা কোনো সাশ্রয় হয় না
- ছোট টুকরো যা সরু প্রস্থেই ইতিমধ্যে আঁটসাঁটভাবে বসে যায়।
- একমুখী কাপড়, যেমন ন্যাপযুক্ত ফ্লানেল, দিকনির্দেশক প্রিন্ট বা কিছু টুইল, যেখানে ফাঁক পূরণে টুকরো ঘোরানো যায় না।
- স্ট্রাইপ ও চেক যা সিমে মিলাতে হয়, যেখানে প্রস্থের চেয়ে ম্যাচিং নিয়মই বসানো নির্ধারণ করে।
প্রতি মিটার দাম বনাম প্রতি পোশাকের খরচ
একই g/m²-এ চওড়া ফ্যাব্রিকের প্রতি চলমান মিটারে বেশি ফ্যাব্রিক থাকে, তাই সাধারণত প্রতি মিটারে এর দাম বেশি হয়। চওড়া রোল কেবল তখনই লাভজনক, যখন প্রতি পোশাকে ফ্যাব্রিকের ব্যবহারের হ্রাস প্রতি মিটারের দাম বৃদ্ধির চেয়ে বেশি হয়। বেছে নেওয়ার আগে দুই প্রস্থের জন্যই প্রতি পোশাকে ফ্যাব্রিকের খরচ হিসাব করুন।
প্রতি চলমান মিটারের ওজন (g) = GSM × প্রস্থ (m)
একই GSM, চওড়া রোল, ভারী মিটার
একটি 200 g/m² ফ্যাব্রিক 150 cm-এ প্রতি চলমান মিটারে 300 g ওজন করে এবং 180 cm-এ 360 g, অর্থাৎ 20% বেশি। ওভেন ফ্যাব্রিকে থাকা সুতার পরিমাণই এর খরচের প্রধান নিয়ামক, তাই চওড়া রোলের প্রতি মিটারের দাম সাধারণত প্রস্থের সঙ্গে বাড়ে।
ব্রেক-ইভেন নিয়ম
যদি চওড়া রোলের প্রতি মিটারের দাম X% বেশি হয়, তবে এটি অর্থ সাশ্রয় করে কেবল তখনই, যখন ফ্যাব্রিকের ব্যবহার কমে এর চেয়ে বেশি: 1 − 1 ÷ (1 + X)। 20% দামের প্রিমিয়ামের জন্য ব্যবহার কমতে হবে 16.7%-এর বেশি।
উদাহরণের শার্টটি ব্যবহার করে: 150 cm-এ এটি 1.63 m ব্যবহার করে; 180 cm-এ এটি 1.34 m ব্যবহার করে। যদি 180 cm ফ্যাব্রিকের প্রতি মিটারের দাম 20% বেশি হয়, তবে প্রতি শার্টের খরচ 1.63 P বনাম 1.34 × 1.2 P = 1.61 P। সাশ্রয় প্রায় 1%, প্রায় শূন্যের কাছাকাছি। চওড়া রোল স্পষ্টভাবে জেতে কেবল তখনই, যদি আপনার প্রকৃত মার্কার এরিয়া পদ্ধতির অনুমানের চেয়ে ভালো নেস্ট করে, অথবা দামের প্রিমিয়াম প্রস্থ বৃদ্ধির চেয়ে কম হয়।
হিসাবকৃত উদাহরণ। একই ফ্যাব্রিকে দুই প্রস্থের জন্য কোটেশন চান এবং নিজের সংখ্যা হিসাব করুন।
আপনার কতটা ফ্যাব্রিক লাগবে তা বদলে দেওয়া অন্যান্য কারণ
প্রস্থ ছাড়াও, ফ্যাব্রিক ব্যবহার নির্ভর করে সংকোচন (shrinkage), দিকনির্ভর ফ্যাব্রিক, প্যাটার্ন ম্যাচিং এবং রোলের শেষাংশ ও ত্রুটিজনিত অপচয়ের উপর। প্রতিটি কারণ কয়েক শতাংশ যোগ করে, এবং একসঙ্গে এগুলোই ঠিক করে একটি অর্ডার যথেষ্ট হবে নাকি কম পড়বে।
সংকোচন
আমাদের ফ্যাব্রিক নিয়ন্ত্রিত হয় 3–5% সংকোচন. -এ। সংকোচন উভয় দিকেই কাজ করে: দৈর্ঘ্যের সংকোচন আপনার প্রয়োজনীয় মিটার বাড়ায়, আর প্রস্থের সংকোচন কাটার উপযোগী প্রস্থ কমিয়ে দেয়। সেলাইয়ের পর পোশাক ধোয়া হলে, প্যাটার্নে সেই সহনশীলতাও যোগ করুন, নইলে পোশাক স্পেক শিটের চেয়ে ছোট হয়ে যাবে।
স্ট্রাইপ, চেক ও দিকনির্ভর ফ্যাব্রিক
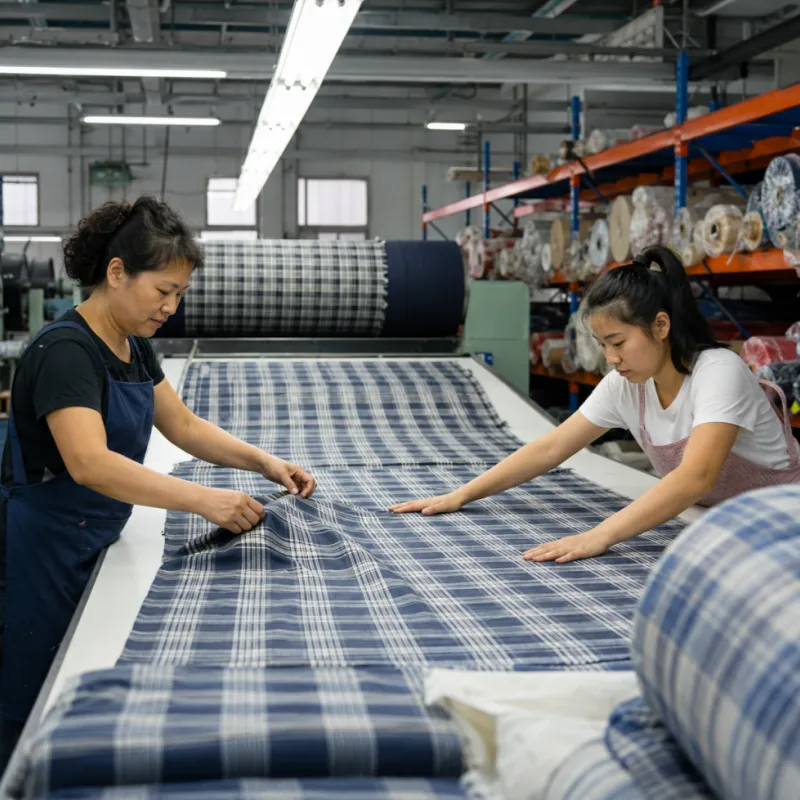
সেলাইয়ের জোড়ে স্ট্রাইপ ও চেক মেলাতে হলে টুকরোগুলোকে নির্দিষ্ট অবস্থানে বসাতে হয় এবং ফ্যাব্রিক ব্যবহার বাড়ে। দেখুন ইয়ার্ন-ডাইড বনাম পিস-ডাইড বনাম প্রিন্টেড ফ্যাব্রিক -এ কীভাবে প্যাটার্নের ধরন কাটিংকে প্রভাবিত করে। ব্রাশড ফ্লানেল ও একমুখী প্রিন্টের মতো ন্যাপড ফ্যাব্রিকও টুকরো ঘোরানোর ক্ষেত্রে সীমাবদ্ধতা তৈরি করে।
রোলের শেষাংশ, ত্রুটি ও স্প্লাইসিং
রোলের প্রথম ও শেষ অংশ এবং চিহ্নিত যেকোনো ত্রুটি কেটে বাদ দেওয়া হয়, আর প্রতিটি টেবিলে লে-এন্ড যোগ করলে ক্ষতি হয়। প্রোডাকশন গাইডে সাধারণত ত্রুটি ও অপচয়ের জন্য ক্রয় পরিমাণের সঙ্গে প্রায় 10% মার্জিন যোগ করা হয় (মোল্ডে, ফ্যাব্রিক কনজাম্পশন। আপনার নিজের কাটিং রুমের হিসাব থাকলে সেটি ব্যবহার করুন।
কাপড়ের ওজন
ওজন মিটারে ফ্যাব্রিক কনজাম্পশন বদলায় না, কিন্তু খরচ এবং একটি রোলে কত মিটার ধরবে তা বদলায়। দেখুন আমাদের ফ্যাব্রিক ওজন গাইড এবং ডেনিম ওজন নির্দেশিকা.
মিটার নাকি কিলোগ্রাম: ওভেন বনাম নিট ফ্যাব্রিক কনজাম্পশন
ওভেন ফ্যাব্রিকের কনজাম্পশন সাধারণত নির্দিষ্ট প্রস্থে মিটারে হিসাব ও ক্রয় করা হয়। নিট ফ্যাব্রিক সাধারণত প্রতি ডজন গার্মেন্টে কিলোগ্রামে হিসাব করা হয়, কারণ নিট ওজনে বিক্রি হয়। প্রস্থ ও GSM-এর মাধ্যমে দুটির রূপান্তর হয়: কিলোগ্রাম = মিটার × প্রস্থ (মি) × GSM ÷ 1,000।
ইউনিট কেন আলাদা
পপলিন, টুইল, ডেনিম ও ক্যানভাসের মতো ওভেন ফ্যাব্রিক দৈর্ঘ্যে বিক্রি হয়, তাই কাটিং রুমে প্রতি গার্মেন্টে মিটারে হিসাব করা হয়। জার্সি ও ফ্লিসের মতো নিট ওজনে বিক্রি হয়, তাই গার্মেন্ট মার্চেন্ডাইজাররা প্রায়ই বডি লেংথ, স্লিভ লেংথ, হাফ চেস্ট ও GSM থেকে তৈরি কেজি-প্রতি-ডজন সূত্র ব্যবহার করেন। ওভেন কোটেশন ও নিট কোটেশন তুলনা করলে আগে দুটিকেই প্রতি গার্মেন্টের খরচে রূপান্তর করুন।
মিটারকে কিলোগ্রামে রূপান্তর
উদাহরণ: 200 g/m²-এ 160 সেমি ফ্যাব্রিকের 500 মিটারের ওজন 500 × 1.6 × 200 ÷ 1,000 = 160 কেজি। একই 500 মিটার 180 সেমিতে 180 কেজি। এ কারণেই একই GSM-এ চওড়া রোলের প্রতি মিটার খরচ বেশি।
আমাদের উৎপাদন পরিসর 150–180 সেমিতে 110–380 g/m²। দেখুন ফ্যাব্রিক ওজন গাইড GSM কীভাবে মাপা হয়।
500 m দিয়ে কতটি গার্মেন্টস হয়?
আমাদের ন্যূনতম অর্ডার প্রতি অর্ডারে 500 m, প্রতি রঙে নয়। উদাহরণ শার্টের ক্ষেত্রে, 150 cm-এ 500 m দিয়ে প্রায় 306টি শার্ট এবং 180 cm-এ প্রায় 373টি শার্ট হয়, কোনো ত্রুটি মার্জিন ছাড়াই। লক্ষ্য পরিমাণের জন্য কত মিটার অর্ডার করতে হবে তা বের করতে ফ্যাব্রিক কনজাম্পশন ফর্মুলাটি উল্টোভাবে ব্যবহার করুন।
একটি অর্ডার থেকে গার্মেন্টস = মিটার ÷ [চূড়ান্ত কনজাম্পশন × (1 + মার্জিন)]
| সম্পূর্ণ প্রস্থ | চূড়ান্ত কনজাম্পশন | 500 m থেকে শার্ট (মার্জিন ছাড়া) | 500 m থেকে শার্ট (10% মার্জিন) |
|---|---|---|---|
| ১৫০ সেমি | 1.63 m | 306 | 278 |
| 160 cm | 1.52 m | 328 | 299 |
| 170 cm | 1.42 m | 352 | 320 |
| 180 cm | 1.34 m | 373 | 339 |
উদাহরণ শার্ট থেকে গণনা করা হয়েছে; পূর্ণ গার্মেন্টসে রাউন্ড ডাউন করা হয়েছে।
উদাহরণস্বরূপ, 160 cm ফ্যাব্রিকে 1,000টি শার্টের জন্য প্রয়োজন 1,000 × 1.52 × 1.10 = 1,672 m। অর্ডার শর্তাবলি সম্পর্কে আরও জানুন আমাদের কাস্টম ফ্যাব্রিক ম্যানুফ্যাকচারিং পেজে.
পার্চেজ অর্ডারে প্রস্থ কীভাবে লিখবেন
প্রস্থ সেমি বা ইঞ্চিতে উল্লেখ করুন, এটি সম্পূর্ণ প্রস্থ না কাটযোগ্য প্রস্থ তা জানান, এবং লিখিতভাবে একটি টলারেন্স সম্মত করুন। তারপর রোল আসার পর, কাটার আগে তা যাচাই করুন।
কি লিখবেন
- “কাটেবল প্রস্থ ন্যূনতম 150 cm” লেখাটি “160 cm”-এর চেয়ে স্পষ্ট এবং এটি আপনার মার্কারকে সুরক্ষিত রাখে।
- শুধু একটি একক দিন। 58/60″ ফ্যাব্রিক প্রায়ই ঢিলেঢালাভাবে লেখা হয়; 147 cm এবং 152 cm একই মার্কার নয়।
- প্রস্থের পাশে শ্রিংকেজের সীমা লিখুন, কারণ ধোয়ার পর প্রস্থের শ্রিংকেজ কাটযোগ্য প্রস্থ কমিয়ে দেয়।
সম্পূর্ণ PO-এর উদাহরণ দেখতে, দেখুন পপলিন ফ্যাব্রিকের জন্য PO স্পেক কীভাবে লিখবেন.
আসার পর কী যাচাই করবেন
- প্রতিটি রোলের শুরুতে শুধু নয়, বরং রোল বরাবর কয়েকটি স্থানে কাটার উপযোগী প্রস্থ মাপুন।
- যদি পোশাক ধোয়া হবে, তাহলে ওয়াশ টেস্টের পর প্রস্থ আবার যাচাই করুন।
- যদি প্রস্থ কম আসে, তাহলে কাপড় কম পড়ার পরে নয়, কাটার আগেই মার্কারটি আবার চালান।
কাপড়ের প্রস্থ ও ব্যবহার: সাধারণ প্রশ্নোত্তর
150 cm নাকি 180 cm কাপড় বেশি ভালো?
সাধারণভাবে কোনোটি অন্যটির চেয়ে ভালো নয়। 180 cm-এ প্রতি পোশাকে ফ্যাব্রিকের ব্যবহার কম হয়, তবে প্রতি মিটারে খরচ বেশি। প্রতিটি কাটেবল প্রস্থে তৈরি মার্কারে প্রতি পোশাকের খরচ তুলনা করুন। এই গাইডে দেওয়া উদাহরণ শার্টের ক্ষেত্রে দুটির মধ্যে পার্থক্য প্রায় 1%-এর মধ্যে এসেছে।
চওড়া কাপড়ের দাম কি সবসময় বেশি হয়?
একই g/m²-এ, চওড়া ফ্যাব্রিকের প্রতিটি চলমান মিটারে বেশি ফ্যাব্রিক থাকে, তাই সাধারণত প্রতি মিটারের দাম বেশি হয়। একটি 200 g/m² ফ্যাব্রিক 150 cm-এ প্রতি মিটারে 300 g ওজন করে এবং 180 cm-এ 360 g।
কাটেবল প্রস্থ কী?
কাপড়ের যে অংশটি আপনি আসলে কাটতে পারবেন, সেলভেজ, পিন হোল এবং প্রান্তের তারতম্য বাদ দেওয়ার পর। আমাদের রোলে এটি সাধারণত সম্পূর্ণ প্রস্থের চেয়ে 5–10 cm কম হয়।
একটি পোশাকের জন্য ফ্যাব্রিক কনজাম্পশন কীভাবে হিসাব করবেন?
মার্কারের দৈর্ঘ্যকে মার্কারে থাকা গার্মেন্টের সংখ্যা দিয়ে ভাগ করুন, তারপর (1 − সংকোচন) দিয়ে ভাগ করুন। মার্কার না থাকলে, মোট প্যাটার্নের ক্ষেত্রফলকে কাটযোগ্য প্রস্থ × মার্কার এফিসিয়েন্সি দিয়ে ভাগ করুন, তারপর সংকোচনের জন্য সমন্বয় করুন।
একটি শার্টের জন্য কতটা ফ্যাব্রিক লাগবে?
এটি স্টাইল, সাইজ রেঞ্জ এবং প্রস্থের উপর নির্ভর করে। আমাদের গণনা করা উদাহরণে, 1.75 m² প্যাটার্ন পিসযুক্ত একটি লম্বা-হাতা ওভেন শার্টের জন্য 4% সংকোচনের পর 160 cm ফ্যাব্রিকের প্রায় 1.52 m প্রয়োজন হয়। প্রকৃত অর্ডারের জন্য আপনার নিজের প্যাটার্ন এরিয়া বা মার্কার ব্যবহার করুন।
প্রতিটি ফ্যাব্রিক কি 180 cm-এ তৈরি করা যায়?
We can make almost all our fabric families, including cotton, denim, polyester, linen, flannel and yarn-dyed fabric, in widths from 150 to 180 cm. Tell us your target width when you ask for a quote.
কাপড়ের প্রস্থ কি MOQ পরিবর্তন করে?
না। যেকোনো প্রস্থে প্রতি অর্ডারে আমাদের MOQ 500 m। প্রস্থ নির্ধারণ করে ওই 500 m থেকে কতটি পোশাক তৈরি হবে: উদাহরণের শার্টের ক্ষেত্রে প্রায় 306 থেকে 373টি।
কাপড়ের প্রস্থ ইঞ্চি থেকে সেন্টিমিটারে কীভাবে রূপান্তর করব?
ইঞ্চিকে 2.54 দিয়ে গুণ করুন। 59″ প্রায় 150 cm, 63″ হলো 160 cm, 67″ হলো 170 cm এবং 71″ হলো 180 cm।
কোন প্রস্থ আপনার মার্কারের জন্য উপযুক্ত, নিশ্চিত নন? আপনার স্টাইল, সাইজ রেঞ্জ এবং লক্ষ্য পরিমাণ আমাদের পাঠান। আমরা একই কাপড়ের দুটি প্রস্থের মূল্য উল্লেখ করব, যাতে আপনি প্রতি পোশাকের খরচ তুলনা করতে পারেন। বিনামূল্যে নমুনা 3–5 দিনে পাঠানো হয়; শুধু শিপিং খরচ আপনাকে দিতে হবে।
মূল্য উল্লেখের অনুরোধ করুন · ক্রেতারা কেন আমাদের কাছ থেকে অর্ডার করেন