結論から言うと、 生地幅は衣料品の種類で決まるものではありません。パターンピースがロールの幅にどう収まるかで決まります。幅の広いロールは通常、生地消費量(1着あたりのメートル数)を減らしますが、1 mあたりの価格は高くなります。比較すべきは 1着あたりの生地コスト, であり、1 mあたりの価格ではありません。そして常に 切断可能幅, で計算してください。これは当社のロールの全幅より5~10 cm狭い幅です.
シャツは150 cm幅のロールからも180 cm幅のロールからも裁断できます。160 cm幅のロールはシャツ、スラックス、ドレス、ユニフォームに使えます。幅と用途は1対1で対応するわけではないため、「シャツに正しい幅」というものはありません。幅が変わると変わるのは、購入するメートル数、1着あたりの支払額、そして1回の注文で作れる着数です。このガイドでは、発注前に生地消費量と、それに伴うコストおよび着数を計算する方法を説明します.
全幅と裁断可能幅
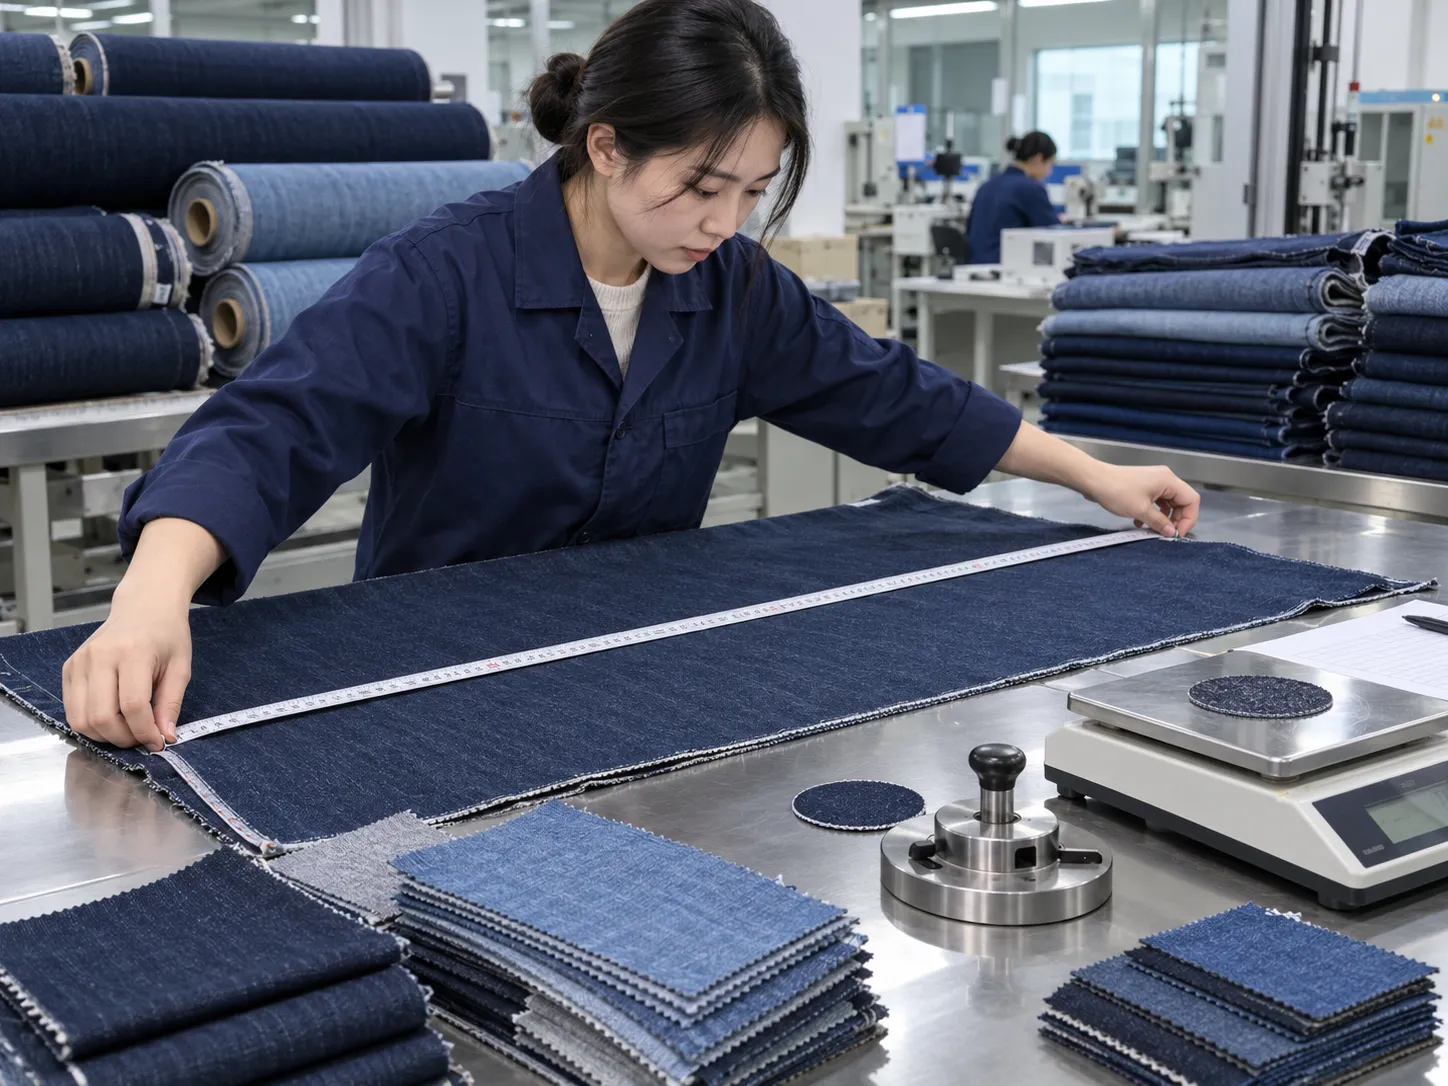
全幅は耳から耳までを測定します。裁断可能幅は、耳、ピンホール跡、耳部の色差を取り除いた後、実際に型紙を置くことができる部分です。当社の織物ロールでは、裁断可能幅は通常 5~10 cm 少ない 全幅より狭くなります。生地消費量の計算には必ず裁断可能幅を使用してください。
失われる幅の内訳
- 耳: 両側の織り端は密度が高く、しばしば異なる風合いになります。裁断担当者はこれを避けます。
- ステンターのピンホール: 仕上げ用のフレームが生地を端で保持するため、小さな穴や跡が残ります。
- 耳から中央への色差: 一部の染色生地では、耳部の色が中央とわずかに異なることがあるため、裁断担当者は外側数センチを避けることがあります。
この差は小さくありません。10 cm のロスは 150 cm ロールの 6.7%、180 cm ロールの 5.6% に相当します。全幅で計算すると、生地消費量の数値はほぼその割合だけ少なくなり、裁断台で不足することになります。
一般的な幅(cm とインチ)
| 全幅 | インチ | 裁断可能幅(−5 cm) | 裁断可能幅(−10 cm) |
|---|---|---|---|
| 150cm | 59.1″ | 145 cm | 140 cm |
| 160 cm | 63.0″ | 155 cm | 150cm |
| 170 cm | 66.9″ | 165 cm | 160 cm |
| 180 cm | 70.9″ | 175 cm | 170 cm |
当社はほぼすべての生地ファミリーを生産しています。具体的には コットン、デニム、ポリエステル、リネン、フランネル、そして 先染め生地, を150~180 cmの幅で生産しています。この範囲内であれば、幅はマーカーに合わせて選択できるものであり、生地の固定された特性ではありません.
1着あたりの生地消費量の計算方法
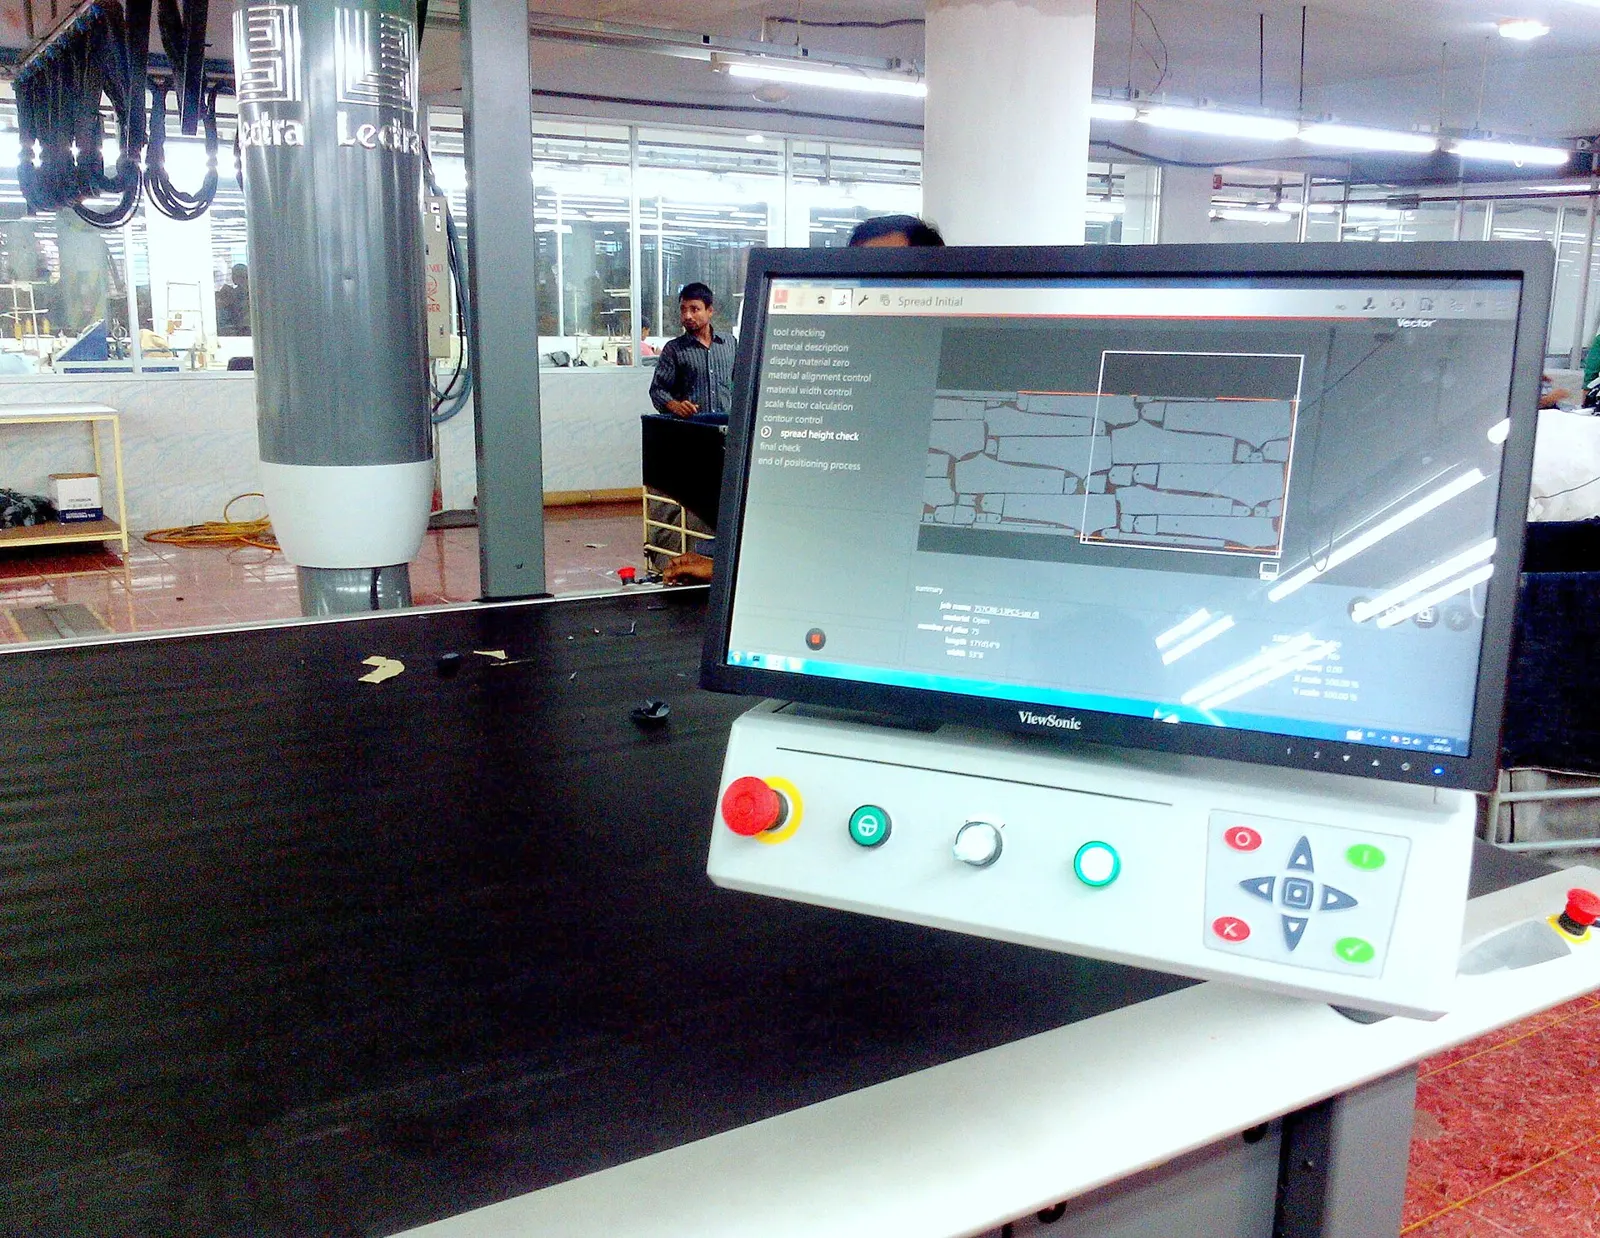
生地消費量を最も正確に計算する方法は、実際の裁断可能幅でマーカーを作成し、マーカー長をその中の着数で割ることです。マーカーソフトウェアがない場合は、パターンピースの総面積、裁断可能幅、想定マーカー効率から生地消費量を推定し、さらに縮率を加味します.
方法1:マーカーから算出(最も正確)
最終消費量 = 消費量 ÷(1 − 縮率)
パタンナーまたは裁断室に、実際に発注する生地の裁断可能幅でマーカーを作成するよう依頼してください。145 cmで作成したマーカーでは、170 cmでどうなるかは分かりません.
方法2:パターン面積から算出(推定)
最終消費量 = 消費量 ÷(1 − 縮率)
マーカー効率 とは、マーカー面積のうち型紙ピースが占める割合で、残りはピース間のロスです。これはスタイル、組み合わせるサイズ数、裁断機によって変わります。自社の裁断現場の数値があればそれを使用してください。以下の例では方法を示すためだけに80%と仮定しています。
なぜ(1 + 収縮率)を掛けるのではなく(1 − 収縮率)で割るのか 生地が4%収縮する場合、購入した1 mは0.96 mになります。1 mを確保するには1 ÷ 0.96 = 1.042 mが必要です。1.04を掛けると1.040 mとなり、わずかに足りません。3〜5%では差は小さいですが、大口注文では積み重なります。
計算例
長袖の織物シャツ。縫い代を含む型紙ピースの面積を1.75 m²、マーカー効率を80%、ロール幅160 cmで裁断可能幅150 cm、長さ収縮率4%と仮定します。
1.458 ÷ (1 − 0.04) = 1.519 m → シャツ1枚あたり約1.52 m
計算による例であり、実測したマーカーではありません。型紙面積と効率は自社の数値に置き換えてください。
同じ衣服、4つの幅: 用尺の比較
同じ仮定のもとで、150 cmロールから180 cmロールに変えると、例のシャツの生地用尺は約1.63 mから1.34 mに減り、18%の削減となります。実際のマーカーでは、ピースが幅方向にもう1列収まるかどうかで、削減量はもっと大きくなることも、はるかに小さくなることもあります。
| 全幅 | 裁断可能幅(−10 cm) | 収縮前 | 4%収縮後 | 150 cmとの差 |
|---|---|---|---|---|
| 150cm | 140 cm | 1.563 m | 1.63 m | — |
| 160 cm | 150cm | 1.458 m | 1.52 m | −6.7% |
| 170 cm | 160 cm | 1.367 m | 1.42 m | −12.5% |
| 180 cm | 170 cm | 1.287 m | 1.34 m | −17.6% |
面積法で算出:パターン面積1.75 m²、マーカー効率80%、縮率4%。実測マーカーではありません.
実際の削減量が比例しないことが多い理由
面積法は、どの幅でもマーカー効率が同じであることを前提としています。実際の裁片は固定サイズなので、反物の幅方向に整数列でしか収まりません。最大幅が55 cmのパンツの裁片を例に取ります
| 切断可能幅 | 取れる裁片数 | 使用幅 | 余り幅 |
|---|---|---|---|
| 140 cm | 2 | 110 cm | 30 cm(21%) |
| 160 cm | 2 | 110 cm | 50 cm(31%) |
| 170 cm | 3 | 165 cm | 5 cm(3%) |
140 cmから160 cmに広げても裁片は増えず、余分な20 cmはポケットやウエストバンドなどの小さい裁片で埋められる場合にのみ役立ちます。170 cmにすると3枚目の裁片が収まり、削減効果が大きく跳ね上がります。同じ幅変更でもバイヤーによって結果が大きく異なるのはこのためです.
幅広の反物が最も効果を発揮するケース
- パンツの脚、コートの身頃、幅広のスカートパネルなど、狭い幅では列の切れ目をわずかに超えてしまう大きい裁片.
- 複数サイズを1つのマーカーにネスティングし、小さい裁片で隙間を埋める場合.
- 寝具やカーテンパネルなど、丈方向に沿って長くまっすぐ取る裁片.
効果が小さい、またはほとんどないケース
- 狭い幅でもすでに高密度に収まる小さい裁片.
- 起毛フランネル、方向性のあるプリント、一部のツイルなど、隙間を埋めるために裁片を回転できない一方向性の生地.
- 縫い目での柄合わせが必要なストライプやチェック。幅よりも柄合わせのルールが配置を左右します.
メートル単価と1着あたりコストの比較
同じg/m²で幅が広い生地は、1mあたりに含まれる生地量が多くなるため、通常は1mあたりの価格が高くなります。幅広の反物が割に合うのは、1着あたりの生地消費量の減少が1mあたりの価格上昇を上回る場合だけです。選ぶ前に、両方の幅で1着あたりの生地コストを計算してください.
1mあたりの重量(g)= GSM × 幅(m)
同じGSMでも、幅が広い反物は1mあたりが重くなります
200 g/m²の生地は、150 cm幅では1mあたり300 g、180 cm幅では360 gとなり、20%重くなります。織物のコストは主に含まれる糸の量で決まるため、幅広の反物は1mあたりの価格が幅に応じて上がる傾向があります.
損益分岐のルール
幅広の反物が1mあたりX%高い場合、生地消費量の減少が次を上回るときにのみコスト削減になります 1 − 1 ÷ (1 + X)。20%の価格上乗せには、16.7%を超える消費量の減少が必要です.
シャツの例で見ると、150 cm幅では1.63 m使用し、180 cm幅では1.34 m使用します。180 cm幅の生地が1mあたり20%高い場合、1着あたりのコストは1.63 Pに対し、1.34 × 1.2 P = 1.61 Pとなります。削減額は約1%で、ほぼゼロです。幅広の反物が明確に有利になるのは、実際のマーカー配置が面積法の想定よりもうまくいく場合、または価格上乗せが幅の増加率を下回る場合だけです.
計算例です。同じ生地で2つの幅の見積もりを依頼し、自社の数値で計算してください.
必要生地量を変えるその他の要因
幅に加えて、生地の消費量は収縮、方向性のある生地、柄合わせ、ロール端や欠点によるロスによって左右されます。それぞれが数パーセントを加え、合わせて発注量が足りるか不足するかを決めます.
収縮
当社の生地は以下に管理されています 3~5%の収縮率。収縮は両方向に作用します。長さの収縮は必要なメートル数を増やし、幅の収縮は裁断可能な幅を狭めます。縫製後に洗濯する衣料の場合は、パターンの許容分も組み込んでください。そうしないと、衣料は仕様書より小さくなってしまいます.
ストライプ、チェック、方向性のある生地
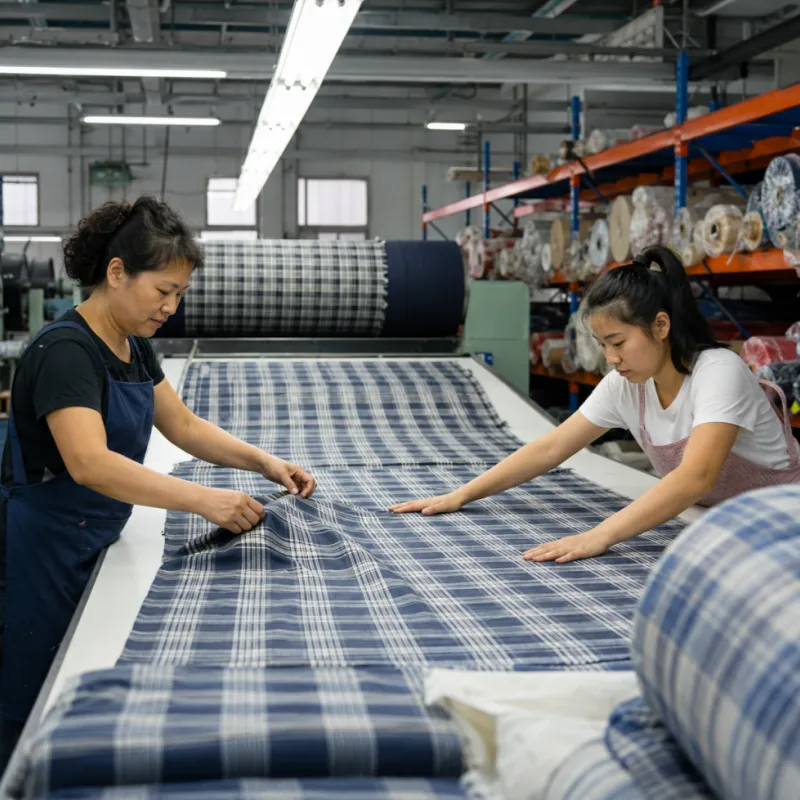
縫い目でストライプやチェックを合わせると、ピースは決まった位置に置かざるを得なくなり、生地の消費量が増えます。柄の種類が裁断にどう影響するかは 先染め vs 後染め vs プリント生地 をご覧ください。起毛フランネルや一方方向のプリントなど、毛羽のある生地もピースの回転方向を制限します.
ロール端、欠点、継ぎ合わせ
ロールの最初と最後の部分、およびマークされた欠点は切り除かれ、各テーブルでの裁断層の端もロスを加えます。生産ガイドでは通常、欠点とロスに対して約10%の余裕を発注数量に加えます(Moldey、生地消費量)。自社の裁断室の実績があればそれを使用してください.
生地の重さ
重さはメートル単位の生地消費量を変えませんが、コストと1反に収まるメートル数は変わります。詳しくは 生地重量ガイド そして デニム重量ガイド.
メートルかキログラムか:織物とニットの生地消費量
織物の生地消費量は通常、指定された幅でメートル単位で計算・購入されます。ニット生地は重量で販売されるため、通常はダース当たりのキログラムで計算されます。両者は幅とGSMを介して換算できます:キログラム = メートル × 幅(m) × GSM ÷ 1,000.
単位が異なる理由
ポプリン、ツイル、デニム、キャンバスなどの織物は長さで販売されるため、裁断室は1着当たりのメートルで考えます。ジャージーやフリースなどのニットは重量で販売されるため、衣料マーチャンダイザーは身丈、袖丈、半胸囲、GSMから算出したダース当たりキログラムの計算式をよく使います。織物の見積もりとニットの見積もりを比較する場合は、まず両方を1着当たりのコストに換算してください.
メートルからキログラムへの換算
例:160 cm幅の生地500 m、200 g/m²の場合、重量は500 × 1.6 × 200 ÷ 1,000 = 160 kgです。同じ500 mでも180 cm幅なら180 kgになります。同じGSMで幅の広い反の方が1メートル当たりのコストが高くなるのもこのためです.
当社の生産範囲は110~380 g/m²、幅150~180 cmです。詳細は 生地重量ガイド をご覧ください。GSMの測定方法について説明しています。
500 mで何着作れるか
当社の最低注文数量は 1回のご注文につき500 m, 色ごとではありません。例のシャツの場合、500 mで150 cm幅なら約306着、180 cm幅なら約373着が作れます(欠点マージンを含まず)。目標数量に対して何メートル発注すべきかは、生地消費量の計算式を逆算して求めます.
発注からの衣料品枚数 = メートル数 ÷ [最終消費量 × (1 + マージン)]
| 全幅 | 最終消費量 | 500 mからのシャツ枚数(マージンなし) | 500 mからのシャツ枚数(10%マージン) |
|---|---|---|---|
| 150cm | 1.63 m | 306 | 278 |
| 160 cm | 1.52 m | 328 | 299 |
| 170 cm | 1.42 m | 352 | 320 |
| 180 cm | 1.34 m | 373 | 339 |
例のシャツをもとに算出し、衣料品の整数に切り捨てています.
例えば、160 cm幅の生地で1,000着のシャツを作る場合、1,000 × 1.52 × 1.10 = 1,672 mが必要です。発注条件の詳細は カスタム生地製造ページ.
発注書への幅の記載方法
幅をcmまたはインチで明記し、全幅か裁断可能幅かを示し、許容差を書面で合意します。そしてロール到着時に、裁断前に確認します.
何を書くか
- “「裁断可能幅 最低150 cm」は「160 cm」より明確で、マーカーを守れます.
- 単位は1つだけにします。58/60″の生地は曖昧に書かれることが多く、147 cmと152 cmは同じマーカーではありません.
- 洗濯後の幅収縮は裁断可能幅を減らすため、幅の隣に収縮限度を記載します.
発注書の完全な例は ポプリン生地の発注書仕様の書き方.
入荷時に確認すべきこと
- 裁断可能幅は各反の始点だけでなく、複数箇所で測定してください.
- 製品が洗濯される場合は、洗濯試験後に幅を再確認してください.
- 幅が狭い場合は、不足が生じてからではなく裁断前にマーカーを引き直してください.
生地幅と消費量:FAQ
150 cm幅と180 cm幅の生地はどちらが良いですか
一般的にどちらが優れているということはありません。180 cmは1着あたりの生地消費量を抑えられますが、1メートルあたりのコストは高くなります。それぞれの裁断可能幅で引いたマーカー上で、1着あたりのコストを比較してください。本ガイドのシャツの例では、両者の差は約1%以内でした.
幅広の生地は必ず高くなりますか
同じg/m²であれば、幅の広い生地ほど1mあたりの生地量が多くなるため、通常は1mあたりの価格が高くなります。200g/m²の生地は、150cm幅では1mあたり300g、180cm幅では360gの重量になります.
裁断幅とは何ですか
耳部分、ピンホール、端部のばらつきを取り除いた後、実際に裁断できる生地部分です。当社のロールでは、通常、全幅より5~10 cm小さくなります.
衣料品の生地消費量はどのように計算しますか
マーカーの長さをマーカー内の裁断枚数で割り、さらに(1 − 縮率)で割ります。マーカーがない場合は、型紙の総面積を裁断可能幅 × マーカー効率で割り、その後、縮率に合わせて調整します.
シャツ1枚に必要な生地量はどのくらいですか
スタイル、サイズ展開、生地幅によって異なります。当社の計算例では、パターンピースの面積が1.75 m²の長袖シャツの場合、4%の収縮を考慮すると、幅160 cmの生地が約1.52 m必要です。実際のご注文では、貴社のパターン面積またはマーカーをご使用ください.
すべての生地を180 cm幅で製造できますか
当社のほぼすべての生地ファミリー(コットン、デニム、ポリエステル、リネン、フランネル、先染め生地など)を150~180 cmの幅で製造できます。お見積もりをご依頼の際に、ご希望の幅をお知らせください.
生地幅によってMOQは変わりますか
いいえ。当社のMOQは、どの幅でも1注文あたり500 mです。幅によって、その500 mで作れる衣料品の数が変わります。例示したシャツの場合、約306着から373着になります.
生地幅をインチからcmに換算するにはどうすればよいですか
インチに2.54を掛けます。59″は約150 cm、63″は160 cm、67″は170 cm、71″は180 cmです.
どの幅がマーカーに合うか分からない場合はご相談ください スタイル、サイズ展開、目標数量をお送りください。同じ生地を2つの幅でお見積りし、1着あたりのコストを比較いただけます。無料サンプルは3~5日で発送します(送料のみご負担ください).